В контрактном производстве резинотехнических изделий (OEM) пересмотр чертежа может повлиять на гораздо большее, чем просто размеры готового компонента. Небольшая корректировка конструкции может изменить требования к материалам, геометрию пресс-формы, параметры производства, критерии контроля и даже то, как резиновая деталь устанавливается в конечный узле. Без контролируемого процесса управления изменениями такие обновления могут привести к переделке оснастки, нестабильным производственным партиям и дорогостоящим проблемам с качеством.
Для OEM-покупателей и инженерных команд эффективное управление инженерными изменениями имеет важное значение для поддержания неизменного качества продукции на протяжении всего жизненного цикла производства. От проверки пересмотренных технических чертежей до обновления оснастки и валидации новых образцов — каждое изменение должно быть оценено, задокументировано и одобрено до продолжения массового производства.
В этом руководстве объясняется, как работает управление инженерными изменениями для OEM-резинотехнических изделий, что должны проверять производители при пересмотре чертежей и как правильная валидация помогает убедиться в том, что обновленные компоненты соответствуют требуемым спецификациям.
Управление инженерными изменениями (Engineering Change Management, ECM) — это структурированный процесс рассмотрения, утверждения, внедрения и проверки изменений в конструкции изделия или производственных требованиях.
Для нестандартных резиновых компонентов инженерные изменения могут затрагивать несколько областей:
В отличие от простого обновления документа, инженерное изменение должно оцениваться во всем производственном процессе. Пересмотренный размер, например, может повлиять на компенсацию усадки пресс-формы, геометрию полости и окончательную посадку резинового компонента.
Для производителей, выпускающих формованные резиновые изделия по индивидуальному заказу, поддержание четкого процесса управления изменениями помогает связать инженерные решения с требованиями к оснастке, производству и качеству.
Далеко не каждое инженерное изменение вызвано дефектом продукта. Многие доработки являются частью нормальной разработки продукта, оптимизации конструкции или корректировок под реальные условия эксплуатации.
OEM-клиенты могут обновлять чертежи изделий после испытаний сборки, оценки прототипов или отзывов от нижестоящих производственных команд. К распространенным модификациям относятся изменения толщины стенки, диаметра отверстия, уплотнительной геометрии, монтажных размеров и допусков.
Например, автомобильной резиновой втулке может потребоваться измененный внешний диаметр для улучшения посадки в отверстии листового металла. Даже относительно небольшая корректировка размеров может повлиять на размеры полости пресс-формы и монтажные характеристики готового компонента.
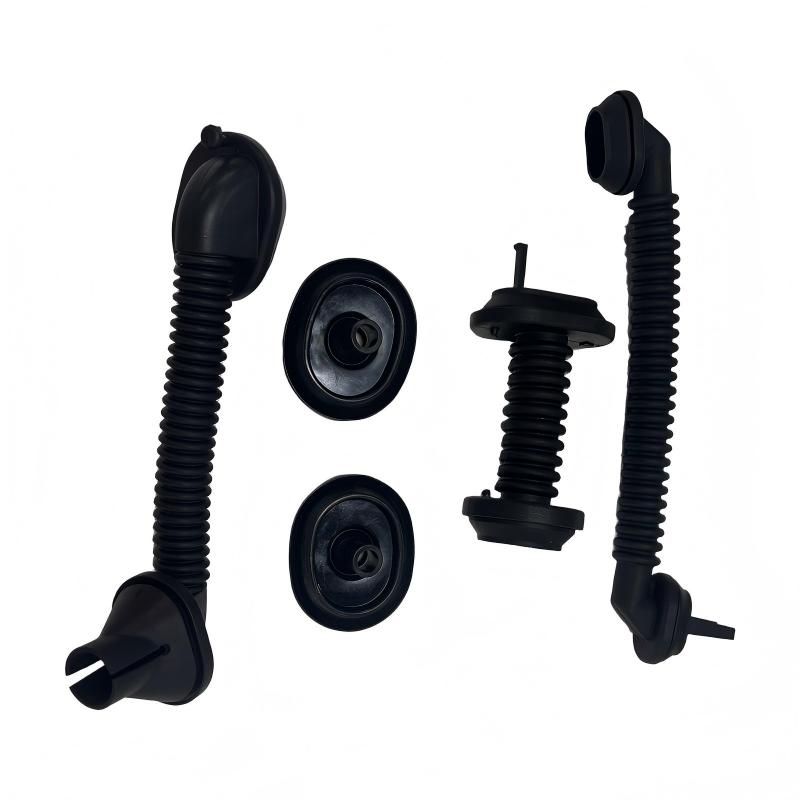
Для таких изделий, как резиновые втулки по индивидуальному заказу, при пересмотре чертежей следует учитывать как точность размеров, так и практические требования к установке компонента.
Изменение материалов может потребоваться, если исходная резиновая смесь не полностью соответствует условиям эксплуатации применения. Клиенты могут запросить другую твердость, улучшенную маслостойкость, лучшие атмосферные характеристики или более широкий диапазон рабочих температур.
Например, замена соединения NBR на EPDM может рассматриваться в случае необходимости повышенной стойкости к атмосферным воздействиям и озону. Однако два эти материала имеют разные характеристики химической совместимости, поэтому замена должна быть оценена применительно к конкретному условию эксплуатации.
Пересмотр материала также может повлиять на усадку, поведение при вулканизации, эластичность и размерную стабильность. Поэтому изменение состава никогда не должно рассматриваться как изолированное решение о закупке.
Инженерные изменения также могут быть результатом обратной связи от производства. Образование облоя, трудности при извлечении из формы, непостоянные размеры или чрезмерная обрезка могут указывать на то, что геометрия пресс-формы или условия процесса нуждаются в улучшении.
В зависимости от проблемы производителю может потребоваться изменить полость пресс-формы, скорректировать линию разъема, улучшить вентиляцию или пересмотреть процесс формования. Цель состоит в том, чтобы улучшить технологичность без ущерба для утвержденной конструкции продукта.
Контроль чертежей — одна из важнейших частей управления инженерными изменениями. Когда между клиентами, инженерами и производственными командами циркулируют несколько версий чертежей, использование устаревшей спецификации может привести к созданию неверной оснастки или непостоянному качеству готовой продукции.
Перед внесением любых производственных изменений инженерная команда должна сравнить пересмотренный чертеж с ранее утвержденной версией.
Важные детали для проверки включают в себя:
И оригинальный, и пересмотренный чертежи должны храниться для справок. Инженерная группа также должна подтвердить, какая редакция в настоящее время утверждена для производства.
После выявления изменений производитель должен оценить, как каждая модификация влияет на изделие и производственный процесс.
Полезный анализ инженерных изменений учитывает следующие вопросы:
Эта оценка помогает определить, может ли изменение быть реализовано за счет корректировки процессов или требует физической модификации оснастки.
После завершения оценки воздействия пересмотренные спецификации должны быть рассмотрены и утверждены соответствующими сторонами до их внедрения.
Система контролируемой документации должна определять текущую редакцию, статус утверждения, дату внедрения и затронутые производственные партии. Устаревшие чертежи должны быть четко помечены или удалены из ссылок на активное производство во избежание их случайного использования.
Для проектов OEM, включающих множество резиновых компонентов, этот шаг особенно важен, поскольку разные детали могут иметь отдельные истории изменений и требования к утверждению.
Не каждая редакция чертежа требует создания новой пресс-формы. Возможность повторного использования существующей оснастки зависит от типа конструктивного изменения, структуры пресс-формы и требуемой точности размеров.
При формовании резины изменения оснастки следует оценивать тщательно, поскольку усадка эластомера, течение материала, поведение при вулканизации и условия извлечения из формы влияют на готовое изделие.
Некоторые инженерные изменения могут быть решены путем относительно небольших модификаций пресс-формы. В зависимости от конструкции пресс-формы они могут включать корректировку конкретных размеров гнезд, зон облоя, вентиляционных элементов или сменных вставок.
Незначительные модификации могут быть достаточными, когда базовая геометрия изделия остается неизменной, а измененные требования могут быть достигнуты без перепроектирования всей пресс-формы.
Более существенные изменения могут потребовать масштабной доработки оснастки или изготовления новой пресс-формы. Это более вероятно, когда измененная конструкция меняет общую геометрию, вводит новые функциональные особенности или значительно изменяет линию разъема и структуру пресс-формы.
Прежде чем приступать к работе, производитель должен оценить технологичность оснастки, требования к механической обработке, ресурс пресс-формы, ожидаемый объем производства и стоимость модификации по сравнению с новой оснасткой.

Производственные возможности и возможности оснастки играют важную роль в управлении этими изменениями. Оценка оборудования поставщика для производства изделий из резины может помочь OEM-покупателям понять его производственные ресурсы и производственную базу.
После внедрения редакции чертежа или обновления оснастки обновленный резиновый компонент должен пройти валидацию перед отправкой в серийное производство.
Валидация подтверждает, соответствует ли измененная деталь последним утвержденным требованиям к конструкции и характеристикам. Объем испытаний должен зависеть от характера и степени риска изменения, а не от применения одного и того же контрольного списка проверок к каждой редакции.
Новые образцы должны изготавливаться с использованием обновленных спецификаций и соответствующих производственных условий. Контроль первой детали должен сопоставлять фактический компонент с утвержденным чертежом.
Типичные контролируемые параметры включают в себя:
Для формованных деталей сложной геометрии методы измерения должны выбираться в зависимости от проверяемого элемента. Для некоторых базовых размеров может подойти штангенциркуль, тогда как для критически важных элементов может потребоваться более точное измерительное оборудование или специализированные калибры.
Одного лишь контроля размеров может быть недостаточно, если инженерное изменение влияет на состав материала или функциональные характеристики.
В зависимости от области применения дополнительная валидация может включать:
Не все испытания необходимы для каждой резиновой детали. План валидации должен основываться на спецификациях заказчика, функциях изделия, требованиях к материалам и применимых отраслевых стандартах.
После контроля и испытаний результаты должны быть задокументированы и сопоставлены с утвержденными критериями приемки. Если образцы соответствуют требованиям, заказчик может предоставить необходимое одобрение для запуска в производство.
Если какая-либо характеристика не соответствует спецификации, производитель должен установить причину, принять корректирующие меры и повторить соответствующие мероприятия по валидации.
Этот этап помогает предотвратить попадание неутвержденных изменений конструкции в серийное производство и гарантирует, что обе стороны работают по единым техническим требованиям.
Хорошо контролируемый процесс инженерных изменений обеспечивает практические преимущества на протяжении всего жизненного цикла производства резинотехнических изделий для OEM-заказчиков.
Для OEM-закупщиков эти меры контроля также полезны при сравнении потенциальных производственных партнеров. Компетентный поставщик должен быть готов обсудить, как у него организованы обновление чертежей, оценка технологичности оснастки, контроль образцов и одобрение производства.
Четкая информация от заказчика делает рассмотрение инженерных изменений более эффективным. При запросе на изготовление измененной резиновой детали закупщикам в идеале следует предоставить:
Если изменение затрагивает оснастку, заказчику также следует обсудить, можно ли модифицировать существующую пресс-форму или требуется новая оснастка. Предварительное согласование процесса утверждения образцов и условий запуска в производство помогает избежать недопонимания в дальнейшем.
В компании fuste резинотехнические изделия OEM могут быть разработаны по чертежам, образцам и эксплуатационным требованиям заказчика. Ассортимент продукции включает формованные резиновые компоненты, уплотнительные втулки, шланги и уплотнительные изделия. Для проектов, связанных с внесением изменений в конструкцию, заказчики могут обсудить с командой выбор материалов, технические характеристики продукции и производственные требования перед началом работ.
Независимо от того, разрабатываете ли вы новый компонент или обновляете существующую конструкцию, четкое техническое взаимодействие и надлежащая валидация продукции важны для получения стабильных по качеству резинотехнических деталей OEM.
Управление инженерными изменениями — это процесс рассмотрения, утверждения, внедрения и проверки изменений в конструкции резиновых изделий, материалах, оснастке или производственных спецификациях. Оно помогает гарантировать, что измененные компоненты соответствуют утвержденным техническим требованиям и требованиям к качеству.
Нет. Незначительные изменения размеров или технологической оснастки могут быть возможны с использованием существующей пресс-формы. Однако существенные изменения геометрии, новые функциональные особенности или значительные модификации структуры пресс-формы могут потребовать масштабной доработки или изготовления новой оснастки.
В пересмотренном чертеже должны быть указаны номер чертежа и уровень ревизии, обновленные размеры и допуски, спецификации материалов, требования к твердости, изменения геометрии и соответствующие примечания по контролю. Предыдущие версии также следует сохранять для сравнения.
Испытания зависят от типа изменений. К числу распространенных мероприятий по валидации относятся проверка размеров, испытания на твердость, проверка материалов, испытания на остаточную деформацию при сжатии и специфические для конкретного применения функциональные испытания, такие как проверка на герметичность или химическую стойкость.
Утверждение образцов подтверждает, что измененный резиновый компонент соответствует последней версии утвержденного чертежа, материалам и эксплуатационным требованиям. Это снижает риск выпуска больших партий изделий, не отвечающих ожиданиям заказчика.
OEM-покупатели могут снизить ненужные затраты, предоставляя полные технические чертежи, заблаговременно определяя критические требования, четко сообщая об изменениях конструкции и проверяя технологичность оснастки перед утверждением модификаций. Ранняя валидация образцов также помогает предотвратить дорогостоящие исправления во время массового производства.


 Интернет Сервис


