Как вы узнаете, что резиновая прокладка, шланг или втулка будут работать исправно, прежде чем одобрите их использование? Нельзя судить о надежности только по внешнему виду. Резиновые детали выходят из строя по скрытым причинам: из-за отверждения, растрескивания, остаточной деформации при сжатии или отслоения от металлических вставок. Эти дефекты часто остаются незаметными, пока деталь не окажется в эксплуатации.
Один незамеченный дефект может привести к утечкам, вибрации, шуму или дорогостоящим гарантийным претензиям. Это руководство превращает сложное тестирование автомобильных резиновых деталей в практические контрольные точки, которые можно применять при закупке и проверке. Вы узнаете, какие испытания важны для функциональности каждой детали, как читать данные поставщика и как составить простой план входного контроля. Эти знания защитят вашу производственную линию и вашу репутацию.
Проверка резиновых деталей сочетает в себе механические, экологические, химические и размерные испытания. Каждое испытание выявляет поведение материала под воздействием нагрузки, тепла или жидкости. Вам не нужно проводить каждый метод в своей лаборатории. Знайте, какие проверки важны для функции детали и как читать отчеты поставщиков.
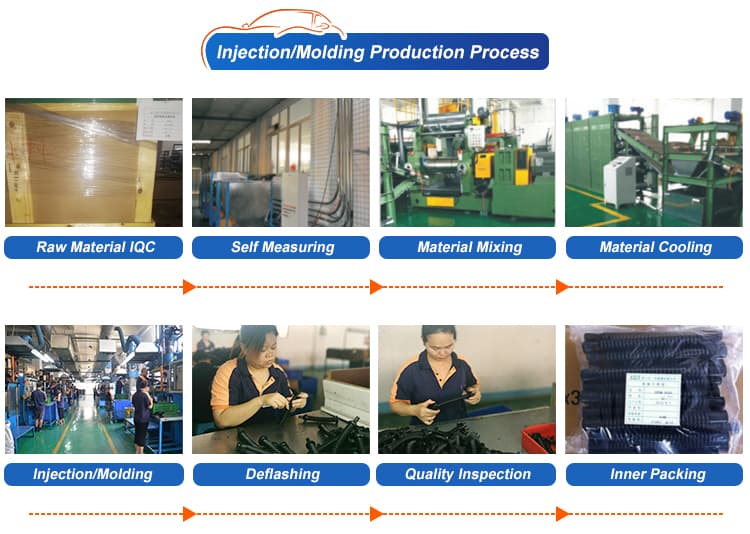
Входной контроль качества проводится до того, как сырье или компоненты поступят в массовое производство. Это позволяет выявить дефекты до того, как они попадут на сборочную линию. Поставщики могут постепенно заменять материалы на более дешевые — это называется «снижением качества». Четкий план верификации проверяет партии на соответствие спецификации компонента. Используйте планы приемочного контроля, такие как AQL, для приемки или отклонения партии.
Приемка поставщика может основываться на его собственной системе качества или стороннем аудите. Сторонние проверки полезны, когда поставщик новый, материалы дорогие или требуется лабораторный анализ. Каждый этап проверки снижает риск скрытых дефектов резины.
Механические испытания составляют основу тестирования автомобильных резиновых деталей. Твердость по ASTM D2240 показывает усилие уплотнения. Прочность на разрыв и относительное удлинение по ASTM D412 раскрывают прочность и гибкость материала. Остаточная деформация при сжатии по ASTM D395 (метод B) измеряет восстановление формы после длительного сжатия при повышенной температуре.
Экологические и химические испытания имитируют реальные условия эксплуатации. Стойкость к воздействию жидкостей по ASTM D471 проверяет изменение массы после 72 часов пребывания в указанной жидкости. Воздействие озона и тепловое старение выявляют склонность резины к растрескиванию или отверждению. FTIR и TGA подтверждают тип полимера и содержание наполнителя.
Размерные проверки охватывают каждую деталь. Оптические компараторы проверяют размеры уплотнительных колец. КИМ (CMM) используется для сложных 3D-деталей. Визуальный осмотр при освещенности 2,0 люкс позволяет обнаружить пузыри, загрязнения или облой размером более 0,3 мм. Вес должен оставаться в пределах ±5% от целевого значения. В таблице ниже приведены методы и диапазоны приемки.
Свойство
Метод испытания
Типичный допустимый диапазон
Диаметр поперечного сечения (уплотнительное кольцо)
Оптический компаратор / микрометр
±0,05–±0,10 мм согласно чертежу
Внутренний диаметр (уплотнительное кольцо)
Оптический компаратор
±0,15–±0,30 мм согласно чертежу
Твердость (по Шору А)
Дюрометр (ASTM D2240)
±5 по Шору А от целевого значения
Внешний вид
Визуальный (освещенность 2,0 люкс)
Без пузырей, без загрязнений, без облоя >0,3 мм
Вес
Прецизионные весы
±5% от целевого веса
Твердость и прочность на разрыв составляют основу тестирования автомобильных резиновых деталей. Эти два свойства показывают, как деталь будет уплотнять, гнуться и выдерживать нагрузку. ASTM D2240 охватывает измерение твердости, а ASTM D412 определяет процедуры испытания на прочность на разрыв и относительное удлинение. Вместе они показывают, соответствует ли состав материала своим эксплуатационным целям.
Дюрометр измеряет глубину погружения подпружиненного индентора в резину. Шкала Шора А варьируется от 0 до 100. Более высокие значения означают более твердую резину. Мягкая резина находится в диапазоне 20–40 по Шору А, средняя — 40–60, твердая — 60–80. Типичные автомобильные уплотнительные детали включают дверные уплотнители (55 по Шору А), пневматические уплотнительные кольца (65–75) и гидравлические уплотнительные кольца (70–90). Показания ниже 10 или выше 90 становятся ненадежными и требуют использования другой шкалы дюрометра.
Твердость напрямую влияет на усилие уплотнения. Уплотнительное кольцо твердостью 70 по Шору А садится с меньшим усилием сжатия и легко прилегает к неровным поверхностям. Уплотнительное кольцо твердостью 90 по Шору А требует большего усилия для посадки, но устойчиво к выдавливанию под высоким давлением. При давлении выше 3000 фунтов на кв. дюйм (200 бар) уплотнение твердостью 70 по Шору А подвержено риску выдавливания, в то время как для твердости 80–90 по Шору А все еще может потребоваться опорное кольцо.
Температура меняет всё. Состав с твердостью 70 по Шору А может вести себя как 55-60 по Шору А при максимальной рабочей температуре. При -40°F нитриловое уплотнение с твердостью 70 по Шору А может стать твердым, как 95 по Шору А или выше. Для холодного климата проверяйте температуру хрупкости или температуру TR-10, а не только показатель при комнатной температуре.
Предел прочности на разрыв измеряет силу, необходимую для разрушения образца резины. Относительное удлинение фиксирует, насколько сильно он растягивается перед разрушением. Эти значения показывают качество и гибкость материала. Нитриловый состав достигает не менее 8 МПа при твердости 50 по Шору А и не менее 14 МПа при 70 по Шору А. HNBR растягивается на 200%-500% до разрыва, в то время как EPDM достигает 200%-600%.
Низкий предел прочности на разрыв свидетельствует о слабом содержании наполнителя или плохой вулканизации. Низкое относительное удлинение указывает на жесткий, хрупкий состав, склонный к растрескиванию. Перед одобрением партии следует сравнить данные поставщика с этими диапазонами. Деталь с хорошей твердостью, пределом прочности на разрыв и усталостной прочностью выдержит вибрацию и термические циклы без преждевременного выхода из строя.
Остаточная деформация сжатия заслуживает здесь особого внимания. Более твердые составы не обязательно лучше сопротивляются деформации. EPDM, вулканизированный пероксидом, с твердостью 70 по Шору А превосходит EPDM, вулканизированный серой, с той же твердостью. Температура ускоряет деформацию, поэтому оценивайте это свойство при фактической рабочей температуре. Два раунда испытаний — на твердость и прочность на разрыв — дают четкое представление о качестве состава до того, как деталь попадет на вашу производственную линию.
Первоначальная прочность мало что значит, если деталь выходит из строя через шесть месяцев эксплуатации под капотом. Экологические испытания имитируют воздействие тепла, жидкостей и погодных условий, с которыми компонент сталкивается в процессе эксплуатации. Эти проверки показывают, сохраняет ли состав свои свойства с течением времени.
Остаточная деформация сжатия измеряет, насколько резиновое уплотнение не восстанавливается после длительного сжатия. Вы сжимаете образец, выдерживаете его при повышенной температуре, освобождаете и измеряете остаточную деформацию. Стандарты ASTM D395 и ISO 815 определяют эту процедуру. Общий критерий приемки ограничивает остаточную деформацию сжатия максимум 25%. Испытания по ISO 815 могут проводиться при температурах до 150°C. Уплотнение с высокой остаточной деформацией сжатия теряет контактное усилие и начинает протекать.
Тепловое старение подвергает резину воздействию горячего воздуха и отслеживает потерю свойств. ASTM D573 охватывает ускоренное старение с максимальной потерей свойств 20% после 168 часов при 100°C. ASTM D865 подтверждает термостойкость при потере свойств менее 15%. Эти ограничения важны для прокладок крышки клапанов, уплотнительных колец и любых резиновых уплотнений , которые находятся рядом с выхлопной системой или теплом двигателя.
Экстремальные температуры приводят к реальным поломкам. Перегрев преждевременно изнашивает упорные уплотнения и разлагает смазочное масло на отложения. Переохлаждение приводит к образованию водо-масляного шлама и коррозии. Выбор материала определяет результат. EPDM справляется с перепадами температуры и остается гибким. Силикон подходит для экстремальной жары и холода. NBR не подходит для экстремальных температур.
Компоненты под капотом ежедневно контактируют с маслом, топливом и охлаждающей жидкостью. ASTM D471 и ISO 1817 измеряют стойкость к воздействию жидкостей. Типичный предел ограничивает набухание объема до 18% в масле IRM 903. Несовместимые материалы набухают, трескаются или протекают при воздействии масел, топлива или охлаждающих жидкостей. NBR устойчив к маслу и бензину, поэтому производители выбирают его для топливных систем. Viton также устойчив к маслам и химикатам. Совместимость с охлаждающей жидкостью является заявленным фактором выбора, поскольку несовместимое уплотнение быстро выходит из строя.
Перфорированное резиновое уплотнение насоса может засасывать воздух в систему охлаждения. Воздух, смешанный с охлаждающей жидкостью, может ускорить образование ржавчины до 30 раз. Ржавчина в охлаждающей жидкости затем действует как абразив, который еще больше изнашивает уплотнения.
Озон воздействует на растянутую резину и вызывает поверхностные трещины. ASTM D1149 и ISO 1431 используют озоновые камеры при концентрации 25-200 pphm, обычно при 40°C, и документируют образование трещин. Sumitomo Riko и Yokohama Rubber испытывают шланги при 50-100 pphm и с интенсивностью UV-B 0,68 Вт/м²/нм. Их результаты показывают, что озон быстро разрушает нестабилизированные составы, в то время как деградация под воздействием ультрафиолета происходит медленнее и в основном влияет на поверхностные свойства и цвет. Пакеты стабилизаторов и антиозонантов в EPDM продлевают срок службы шлангов под капотом примерно на 35-50%. ASTM G154 и ISO 4892 добавляют циклы атмосферного воздействия ультрафиолета. Это тестирование важно для резиновых уплотнений вокруг капота и крышки багажника, которые ежедневно подвергаются воздействию солнечного света, дождя и озона.
OEM-производители и поставщики первого уровня требуют, чтобы составы соответствовали стандартам SAE J200 или ASTM D2000. Эксплуатационные характеристики остаются прослеживаемыми до рецептуры, записей о смешивании и данных испытаний партий. Эта прослеживаемость связывает стандартизированные результаты с материалом в вашей производственной партии. Реальная долговечность зависит от воздействия температуры, масла, охлаждающей жидкости и погодных условий, а не только от цифры в спецификации.
Резинометаллические детали подвергаются постоянному напряжению от вибрации и термических циклов. Слабое соединение позволяет резиновой вставке отделиться от металлического сердечника. Это отделение вызывает шум, перекос и преждевременный выход из строя. Вам нужны испытания на адгезию и проверка материала, чтобы подтвердить, что деталь будет держаться вместе.
ASTM D429 определяет стандартные методы испытаний адгезии резины к жестким подложкам. Он охватывает пять буквенных методов. Метод А использует «сэндвич» из резины между металлами под натяжением. Метод B применяет отслаивание под углом 90 градусов. Автомобильная промышленность рассматривает метод B как стандартный для контроля качества продукции. Согласно IATF 16949, рекомендуемая минимальная прочность на отслаивание для опор двигателя автомобиля составляет не менее 6 кН/м (34 фунт-сила/дюйм). Деталь проходит проверку только тогда, когда она достигает этого значения с характером разрушения по резине (R). Адгезионное разрушение (CM или RC) означает отбраковку.
Атрибут
Деталь
Регулирующий стандарт
ASTM D429
Стандартный метод контроля качества
Метод B (отслаивание под углом 90 градусов)
Целевая прочность на отслаивание
Не менее 6 кН/м (34 фунт-сила/дюйм)
Критерий прохождения
Разрушение по резине (R) при значении 6 кН/м или выше
Критерий отказа
Адгезионное разрушение (CM или RC)
Проводите одно разрушающее испытание на партию с использованием приспособления ASTM D429 Method B. Эта практика позволяет выявить слабое резинометаллическое соединение до того, как детали попадут на вашу линию. Правильный процесс резинометаллического соединения контролирует подготовку поверхности, нанесение грунтовки и температуру вулканизации. Каждый шаг влияет на конечную долговечность.
FTIR-спектроскопия идентифицирует семейство полимеров и обнаруживает загрязнения. Она считывает характерные пики поглощения для подтверждения идентичности наполнителя во время входного контроля материала. TGA измеряет содержание наполнителя и летучих веществ за один проход. Разложение полимера происходит при температуре 300-500°C. Сгорание технического углерода в воздухе или кислороде происходит при 500-700°C. Остаток неорганического наполнителя остается в виде массы при температуре выше 700°C. Это позволяет количественно оценить содержание наполнителя, зольность и потерю летучих веществ.
Разложение полимера: 300-500°C.
Сгорание технического углерода: 500-700°C.
Остаток неорганического наполнителя: выше 700°C.
Контроль реометрической вязкости и вязкости по Муни завершает проверку консистенции компаунда. Вместе эти методы испытаний подтверждают, что каждая партия соответствует утвержденной формуле. Такая стабильность обеспечивает долговечность на протяжении всего производственного цикла.
Надежный план контроля защищает вашу производственную линию от дефектных резиновых деталей. Вам нужны четкие правила для размера выборки, частоты испытаний и критериев приемки. Эти правила должны соответствовать уровню риска детали и истории работы вашего поставщика.
Начните с размера вашей партии и приемлемого уровня качества, который вы можете допустить. Для автомобильных резиновых деталей обычным является AQL 1.0. Выполните следующие шаги, чтобы составить план выборки:
Определите размер партии и указанный уровень AQL.
Обратитесь к MIL-STD-105D, таблица I: найдите диапазон размера партии и перейдите к общему уровню контроля II, чтобы найти кодовую букву размера выборки.
Обратитесь к таблице II-A: найдите кодовую букву, чтобы определить требуемый размер выборки, который вы должны случайным образом отобрать из партии.
Примените значение из столбца AQL, чтобы найти числа приемки и отбраковки: если количество дефектных изделий равно или меньше числа приемки, примите партию; если оно достигает числа отбраковки, отклоните ее.
Используйте правила переключения, основанные на истории качества: усиленный контроль защищает вас, когда история качества неудовлетворительна, в то время как сокращенный контроль работает, когда требуется меньшая дифференциация.
Для партии от 3201 до 10 000 штук кодовая буква L требует 200 случайных образцов. При AQL 2,5% для значительных дефектов и 4,0% для незначительных, вы принимаете партию, если обнаружите не более 10 значительных и 14 незначительных дефектов. Первичная инспекция (First Article Inspection) охватывает полный комплекс испытаний физических свойств первой партии. Текущие испытания производственных партий используют сокращенный набор — как минимум твердость по дюрометру, прочность на разрыв и остаточную деформацию при сжатии — с определенной частотой.
Ваш пакет документации должен включать сертификат соответствия, сертификат на материал, отчет об испытаниях физических свойств с фактическими данными партии, отчет о проверке размеров и записи о процессе. Для автомобильной промышленности стандарт IATF 16949 дополняет ISO 9001 специфическими автомобильными требованиями, включая APQP, PPAP, FMEA и MSA.
Вы можете выявить многие дефекты с помощью простых полевых проверок до начала лабораторных испытаний. Сожмите резиновые шланги, чтобы убедиться, что резина на ощупь твердая, но податливая. Ищите потертости, вздутия или порезы — любое из этого означает отбраковку. Проверьте детали, удерживающие жидкость и воздух, на наличие утечек. Осмотрите резиновые втулки амортизаторов на предмет сухого гниения. Для резиновых втулок тяги управления убедитесь, что они не расщеплены и не порезаны, а также подтвердите наличие надлежащей смазки.
Тактильные проверки выявляют скрытые проблемы. Почувствуйте, является ли резина жесткой и не гнется ли она легко — это сигнализирует об отверждении и потере эластичности. Сожмите, чтобы найти мягкие или губчатые участки, указывающие на внутреннее расслоение. Визуальные признаки также важны: поверхностные трещины возле изгибов или зажимов означают износ резины, узоры «кожа аллигатора» указывают на повреждение озоном, а маслянистый остаток или разбухание указывают на химическое воздействие. Сплющенный нижний шланг радиатора может не иметь внутренней армирующей спирали. Включите эти проверки в контрольный список вашего закупщика для каждой входящей поставки.
Квалифицированный поставщик резиновых втулок должен доказать свою состоятельность до того, как вы заключите контракт. Ваша квалификация поставщика автомобильных резиновых втулок должна подтверждать наличие собственных испытаний на долговечность, а не только отчеты сторонних организаций. Поставщик, который использует собственный сервогидравлический стенд для испытаний на усталость с многоосевой нагрузкой, может протестировать втулку на 500 000 циклов для легковых автомобилей и 1 000 000 циклов для коммерческого транспорта. Эта внутренняя возможность сокращает циклы обратной связи и укрепляет ваш процесс квалификации.
Ваша квалификация поставщика должна подтверждать наличие действующего сертификата IATF 16949, охватывающего категорию продукции и производственную площадку. Сертификация IATF 16949 свидетельствует о способности к PPAP, включая PFMEA, план контроля, MSA, SPC и Cpk не менее 1,33 для критических характеристик. Одного стандарта ISO 9001 недостаточно для удовлетворения критически важных требований безопасности OEM. Для оценки качества, мощности и показателей NVH проверьте мощность формовочного пресса на уровне 120% от прогноза и документально подтвержденное техническое обслуживание оснастки.
Жесткость и динамические характеристики определяют комфорт при езде. Вам нужны испытания как на статическую, так и на динамическую жесткость. Статическая жесткость измеряется при 0,01–0,1 Гц, в то время как динамическая жесткость обычно измеряется при 100 Гц. Коэффициент динамической жесткости (DSR) показывает, сколько шума передает втулка. Более низкий DSR в диапазоне 1,2–1,6 хорошо изолирует шум. Более высокий DSR в диапазоне 1,8–2,5 может пропускать дорожный шум в салон. Правильная статическая жесткость сама по себе не может гарантировать показатели NVH.
Используйте этот контрольный список во время каждого аудита квалификации поставщика:
| Область аудита | Пункты контрольного списка |
| Адгезия резины к металлу | Деструктивные испытания на отрыв (минимум 3 на партию); визуальный и ультразвуковой контроль; определенный план реагирования |
| Жесткость и NVH | Испытания на статическую и динамическую жесткость; расчет коэффициента динамической жесткости |
| Подтверждение долговечности | 500 000 циклов для втулки подвески; 1 000 000+ для тяжелых условий эксплуатации; отсутствие расслоения; деградация жесткости ≤20% |
| Защита от коррозииn | 480 часов в соляном тумане для стандартных деталей; 720–1000 часов для премиальных платформ |
| Производственная мощность | Номинальная мощность с поправкой на OEE (70–85%); письмо об обязательствах по мощности |
Подтверждение долговечности должно включать многоосевую нагрузку и реалистичные условия окружающей среды. Ваш поставщик резиновых втулок также должен предоставить отчеты о соляном тумане для реальных производственных образцов. Для проверки системы качества и сертификации запросите записи о сырье, данные испытаний динамической нагрузки, результаты испытаний на кручение, испытания на твердость, а также оценку старения под воздействием озона и тепла. Поставщик с надежными испытаниями на долговечность и прослеживаемостью защищает вашу программу от сбоев на поздних этапах.
Низкая цена и чистая поверхность могут ввести вас в заблуждение. Состав резины, прочность соединения и усталостные характеристики невозможно оценить на глаз. Вам нужны документально подтвержденные испытания, чтобы убедиться в том, что нельзя увидеть при визуальном осмотре.
Оформите одобрение образца как мини-контракт. Укажите утвержденные характеристики, условия производства и последствия в случае, если серийные детали не будут им соответствовать. Включите пункт, обязывающий поставщика уведомлять вас об изменении любых производственных параметров. Рассматривайте этот утвержденный образец только как доказательство технической осуществимости. Требуйте доказательств того, что поставщик может обеспечить стабильное качество в разных сменах и партиях.
Соответствие размеров не подтверждает качество состава или соединения. Хороший образец не доказывает стабильность партии. Низкая цена часто скрывает использование материалов более низкого качества.
Образец стойки стабилизатора может пройти визуальный осмотр и проверку на собираемость. Это не доказывает повторяемость качества для 100 000 штук. Запрашивайте сертификаты на партию и данные о воспроизводимости процесса, прежде чем одобрять поставку всей партии.
Серийные детали могут отличаться от утвержденных образцов. Настройки оборудования меняются, партии материалов варьируются, а оснастка изнашивается. Ваш входной контроль должен выявлять эти отклонения. Используйте сертификаты на партии для сравнения каждой поставки с базовыми показателями.
Деградация резины начинается с момента производства.EPDM резинаобычно имеет срок хранения от 5 до 10 лет при правильном складировании. Стандарт ARP 5316 регулирует хранение эластомерных уплотнений, включая требования к температуре и упаковке.
Окислительная деградация вызывает разрыв цепей и дополнительную сшивку, а миграция пластификатора изменяет гибкость. Любое из этих изменений влияет на твердость и остаточную деформацию при сжатии. Статическое уплотнение с остаточной деформацией более 50% теряет уплотняющее усилие и выходит из строя. Втулка с затвердевшей резиной передает больше дорожного шума. Та же втулка может потерять связь с металлическим сердечником. Изношенные втулки быстро снижают долговечность подвески. Долговечность состава зависит от условий хранения, поэтому проверяйте резиновые втулки на наличие поверхностных трещин.
Указывайте дату производства в своих записях о контроле. Если партия пролежала на складе несколько лет, проверьте твердость перед выпуском в производство. Простая проверка при поступлении защитит вашу линию от преждевременных отказов. Замена вышедшей из строя втулки обходится дороже, чем ее своевременное выявление.
Проверка резиновых деталей — это задача не только для лабораторных инженеров. Это практический инструмент управления рисками для каждого закупщика. Строгая квалификация защищает вашу производственную линию.
Начните с контрольного списка покупателя. Включите данные испытаний автомобильных резиновых деталей, записи о квалификации поставщика и результаты входного контроля. Затем запрашивайте данные испытаний при каждой следующей закупке. Проверяйте сертификаты поставщика. Выполняйте базовые визуальные и тактильные проверки каждой втулки. Сожмите шланг. Осмотрите на наличие трещин. Проверьте на ощупь, нет ли затвердевания.
Квалифицированный поставщик с надежной системой испытаний охотно делится данными. Убедитесь, что ваш поставщик втулок проводит внутренние испытания на долговечность. Отслеживайте твердость втулок и остаточную деформацию при сжатии.
Остаточная деформация при сжатии согласно ASTM D395 дает больше всего информации. Уплотнение с высокой остаточной деформацией теряет контактное усилие и начинает протекать. Ограничьте остаточную деформацию максимум 25%. Сочетайте этот тест с замерами твердости, чтобы подтвердить, что состав будет обеспечивать герметичность в реальных условиях эксплуатации.
Проверьте наличие сертификата IATF 16949, охватывающего производственную площадку. Убедитесь, что поставщик проводит внутренние испытания на стенде на долговечность в течение 500 000 циклов для легковых автомобилей. Запросите данные о прочности на отрыв согласно ASTM D429 метод B. Ищите коэффициент динамической жесткости в диапазоне от 1,2 до 1,6 для хорошей шумоизоляции.
Нет. Визуальный осмотр позволяет выявить поверхностные дефекты, такие как трещины или облой. Он не может показать прочность состава, качество соединения или остаточную деформацию. Чистый на вид образец может выйти из строя после термоциклирования. Всегда сочетайте визуальный осмотр с документально подтвержденными данными испытаний от поставщика.
Резина деградирует с момента производства. EPDM обычно служит от 5 до 10 лет при правильном хранении. Окислительная деградация изменяет твердость и остаточную деформацию. Проверяйте дату производства на каждой партии. Протестируйте твердость перед выпуском, если поставка пролежала на складе несколько лет.
Начните с выборочного контроля AQL, основанного на размере партии и критичности детали. Для партии от 3 201 до 10 000 штук возьмите 200 случайных образцов. Допускается не более 10 критических дефектов при AQL 2,5%. Требуйте сертификат соответствия, сертификат на материал и отчет об испытаниях физических свойств с фактическими данными по партии.


 Интернет Сервис


