Растрескивание под воздействием озона, остаточная деформация при сжатии, химическая несовместимость, УФ-деградация и механическая усталость составляют большинство случаев анализа отказов автомобильных ретехнических изделий. Эти пять режимов отказа оставляют характерные следы. Большинство преждевременных отказов сводится к несоответствию между проектным замыслом и реальными условиями эксплуатации, а не к случайному стечению обстоятельств. Предотвращение является дисциплиной на стороне производителя. Ставки высоки: дорогостоящие простои, проблемы с безопасностью и репутационный ущерб от неожиданных поломок эластомеров. Инженеры, распознающие эту закономерность, решают проблему быстрее. В этой статье рассматриваются каждый режим через его симптомы, первопричины и стратегии предотвращения. Затем в ней освещаются производственные проблемы, структура предотвращения и реальная стоимость дешевых резиновых деталей.
Анализ отказов автомобильной резины указывает на один источник большинства отказов резиновых деталей: несоответствие между проектным замыслом и реальными условиями. Инженеры указывают материал для номинальной температуры, нагрузки и химического воздействия. Затем автомобиль подвергается повышенному нагреву, воздействию ультрафиолета, озона, повторяющимся движениям и жидкостям, которые спецификация никогда не предусматривала. Отказ резиновой детали редко происходит из-за случайного невезения. Допущение, положенное в основу детали, было неверным.
|
Категория несоответствия |
Проектное допущение |
Условие реальной эксплуатации |
Возникающая проблема |
|---|---|---|---|
|
Воздействие окружающей среды |
Рассчитано на номинальную температуру/УФ/озон |
Повышенное тепло, УФ-излучение, озон в течение жизненного цикла |
Остаточная деформация сжатия, растрескивание, потеря усилия уплотнения |
|
Механическая нагрузка |
Сжатие/растяжение/удар в допустимых пределах |
Длительная нагрузка, чрезмерное сжатие, удар |
Остаточная деформация, сплющенные поперечные сечения, утечки |
|
Движение |
Рассматривается как статический контакт |
Повторяющееся скольжение, качение, трение |
Истирание, потеря материала, снижение производительности |
|
Воздействие химических веществ |
Совместимость с предполагаемыми жидкостями |
Масла, растворители, очистители при эксплуатации |
Обусловленные набуханием, деградацией и быстрым падением производительности |
|
Тромбометр |
Твердость, выбранная методом предположений |
Фактическая нагрузка и требования к уплотнению различаются |
Слишком жесткий для уплотнения или слишком мягкий для сохранения формы |
Последствия усугубляются: утечки, повреждение оборудования, проблемы с безопасностью, простои и репутационный ущерб. Два реальных случая из практики иллюстрируют эту закономерность. Втулка подвески внедорожного автомобиля вышла из строя в течение шести месяцев из-за того, что натуральный кэтч контактировал с небольшой утечкой масла в моторном отсеке; резина набухла и потеряла предварительное натяжение, что привело к люфту в рулевом управлении. Маслостойкая комбинация EPDM/PU решила эту проблему. В другом случае втулка стабилизатора поперечной устойчивости с твердостью 85 по Шору А, выбранная для увеличения срока службы, практически не обеспечивала демпфирования и вызвала усталостные трещины в креплениях рамы в пределах 30 000 км пробега; многослойная конструкция с твердостью 70 по Шору А восстановила нормальный ресурс.
В условиях эксплуатации преобладают пять типов отказов, и каждый из них оставляет узнаваемые признаки.
|
Тип |
Типичный симптом |
Первопричина |
|---|---|---|
|
Несоответствие материала |
Затвердевание или растрескивание; набухание или размягчение в течение недель |
Эластомер несовместим с рабочей температурой или рабочей средой |
|
Неправильная твердость или степень сжатия |
Утечки вскоре после установки; уплотнения трудно устанавливать |
Твердость по Шору А не соответствует конструкции канавки |
|
Термическое старение |
Поверхностные трещины, потеря эластичности с течением времени |
Непрерывная эксплуатация выше температурного предела материала |
|
Экструзия и разгрызание |
Рваные, изъеденные края под высоким давлением |
Давление вдавливает уплотнение в зазор быстрее, чем оно успевает восстановиться |
|
Химическое воздействие |
Уплотнение увеличивается в размерах, размягчается или разрушается |
Совместимость со средой упущена из виду при проектировании |
Все эти основные первопричины объединяет одна тема: физика эластомеров против реальных нагрузок. Выбор материала и конструкция канавки определяют, произойдет ли отказ уплотнения. В специальных разделах ниже каждый режим рассматривается через симптомы, причины и профилактику.
Озонное растрескивание имеет четкие признаки. Трещины идут под прямым углом к оси деформации, поэтому согнутая резиновая трубка покрывается трещинами по окружности. Они возникают на открытых поверхностях и растут внутрь, пока не прожгут стенку уплотнений или трубок. Плотность трещин возрастает с концентрацией озона, а острые углы служат местами зарождения трещин из-за концентрации напряжений в них.
Химия объясняет это повреждение. Озон атаковывает двойные связи в восприимчивых эластомерах, таких как натуральный каучук, SBR и нитрильный каучук. Этот озонолиз расщепляет полимерную цепь, и молекулярная масса резко падает, пока материал не потеряет прочность. Источники озона включают электрический разряд, коронный разряд, статическое электричество в компрессорах и фотохимический смог. Свежеобразовавшиеся поверхности трещин подвергаются дальнейшему воздействию, поэтому трещина неуклонно растет до разрушения детали.
|
Аспект |
Деталь |
|---|---|
|
Ориентация трещин |
Под прямым углом к оси деформации |
|
Рост трещин |
Снаружи внутрь, проникая через стенку |
|
Уязвимые эластомеры |
NR, SBR, NBR, полибутадиен |
|
Распространенные источники озона |
Электрический разряд, смог, статическое электричество |
Производители закладывают устойчивость к озону в состав смеси с самого начала. Смешивание полимеров — один из путей: полимерные смеси NBR-PVC с 20–60 ч. на 100 ч. каучука высокомолекулярного ПВХ выдерживают более 1000 часов воздействия озона при 40°C и 50 pphm без растрескивания. Смеси NBR-EPDM с компатибилизаторами достигают более 800 часов в тех же условиях.
Добавки образуют вторую линию защиты. Антиозонанты, такие как производные p-фенилендиамина в количестве 0,5–5 ч. на 100 ч. каучука, действуют как жертвенные поглотители, хотя их эффект исчерпывается за 6–18 месяцев. Парафиновый воск в количестве 0,3–10 ч. на 100 ч. каучука мигрирует на поверхность и образует физический барьер. Пероксидная вулканизация создает связи C–C, которые более устойчивы к озону, чем серные поперечные связи. Правильное смешивание обеспечивает полную дисперсию, а испытания в озоновой камере подтверждают характеристики перед выпуском. Любая ненасыщенная резина остается уязвимой, поэтому надежность уплотнений зависит от комплексного проектирования мер защиты, а не от надежности единственной добавки.
Остаточная деформация при сжатии — это постоянная потеря способности к восстановлению после времени работы. Тепло, время, химический состав и чрезмерное сжатие вывозят это изменение. Уплотнение с высокой остаточной деформацией при сжатии может выглядеть нормально. Оно не будет оказывать сопротивление и держать форму, поэтому утечки появятся позже.
|
Категория |
Подробности |
|---|---|
|
Симптомы |
Уплощенное или деформированное поперечное сечение; отсутствие упругого восстановления; утечки и отказ уплотнения |
|
Первопричины |
Длительное время сжатия; высокая температура; воздействие химикатов; мягкий материал или материал с низкой упругостью; чрезмерное сжатие; старение |
|
Влияние температуры |
Тепло ускоряет потерю эластичности; экстремальный холод вызывает усадку и хрупкость |
|
Влияние времени |
Долгосрочная нагрузка превышает предел упругости и вызывает необратимую деформацию |
Холодная усадка может открыть пути утечки, которые сохраняются после нагрева уплотнения. Тепло затвердевает резину и изменяет посадочное место. Оба эффекта повышают риск отказа.
Выбор системы вулканизации имеет значение. Обычная серная вулканизация создает полисульфидные поперечные связи, которые перестраиваются под нагрузкой. Перекисная вулканизация дает стабильные углерод-углеродные поперечные связи. Плотность поперечных связей требует баланса: слишком малая позволяет вязкое течение, слишком большая блокирует упругое восстановление. Стабилизаторы защищают от окислительного и теплового старения. Совместимые пластификаторы поддерживают гибкость без повышения остаточной деформации при сжатии. Смешение полимеров, таких как NBR с PVC или EPDM, может улучшить восстановление при правильном соотношении смеси.
Марка материала задает предел. Премиальные специальные компаунды могут достигать остаточной деформации при сжатии ниже 20% после 70 ч при 125°C за счет контролируемой молекулярной массы и оптимизированной перекисной вулканизации, в то время как высокоэффективные марки поддерживают низкие значения деформации ниже 25% после 70 ч при 125°C с непрерывной термостойкостью до 150°C. Марки FKM и силикона сохраняют низкую остаточную деформацию при сжатии выше 200°C. Твердость от 40 до 90 по Шору А охватывает большинство задач по уплотнению. Компаунды с низкой остаточной деформацией при сжатии, правильная конструкция канавки и контролируемый обжим вместе сохраняют усилие уплотнения в течение всего срока службы.
Химическая несовместимость проявляется в виде набухания, размягчения, отверждения или растрескивания. Прокладка может заметно увеличиться в размерах во время эксплуатации и потерять сцепление с сопрягаемой поверхностью. Поглощенная жидкость вымывает добавки и еще больше ослабляет материал. Эти изменения приводят к утечкам уплотнения, которые проявляются через недели после установки, а не в момент сборки.
Механизм заключается в несоответствии растворимости. Рабочая жидкость, химически близкая к эластомеру, близкая по полярности и параметру растворимости, впитывается в сеть и раздвигает полимерные цепи. Неполярные эластомеры набухают в неполярных жидкостях, а полярные эластомеры противостоят им. Технологические факторы, такие как недовулканизация или плохая дисперсия, увеличивают поглощение, но они лишь модулируют величину. Они не могут спасти принципиально несовместимый выбор материала.
|
Эластомер |
В целом совместим с |
В целом несовместим с |
|---|---|---|
|
EPDM |
Горячая вода, пар |
Масла и топлива на нефтяной основе |
|
NBR |
Масла, топлива, консистентные смазки |
Сильные окислители, кетоны, тормозные жидкости |
|
VMQ (силикон) |
Горячий воздух, вода, атмосферные воздействия |
Топливо, концентрированные растворители |
|
FKM |
Широкий спектр масел, топлив, высокая температура |
Некоторые марки чувствительны к аминам, кетонам, горячей воде |
Повышенная температура ускоряет эти реакции. Выше 400 °F традиционные FKM размягчаются и покрываются пузырями при работе с аминами. На регенераторе аминов нефтеперерабатывающего завода наблюдалось отверждение и растрескивание через 300 часов; anti-explosive-decompression FKM grade удвоил интервал технического обслуживания. Система щелочной промывки разбухла прокладки EPDM примерно на 20% после 48 часов при 230 °F, а переход на Aflas® увеличил срок службы в четыре раза.
Предотвращение начинается с проверки совместимости жидкостей на стадии проектирования. Инженеры перечисляют каждую среду, с которой будет контактировать деталь, включая очистители и временные жидкости, а затем подбирают эластомер под этот список. NBR подходит для масел, но выходит из строя в тормозной жидкости. EPDM выдерживает пар, но разрушается в топливе. FKM охватывает широкий диапазон с ограничениями для конкретных марок.
Валидация подтверждает выбор. Испытание на погружение в реальную рабочую жидкость при рабочей температуре выявляет набухание и изменение твердости до начала производства. Поставщики должны предоставлять данные испытаний, а не только техническое описание материала. Правильная конструкция канавки и контролируемый обжим сохраняют усилие уплотнения даже при небольшом набухании. Только замена материала не может исправить отказ, вызванный химическим воздействием; спецификация должна изменяться вместе с ним.
Солнечный свет разрушает резину сначала на поверхности. Ультрафиолетовое излучение несет достаточно энергии для расщепления полимерных цепей, а кислород присоединяется к реакции, образуя фотоокисление. Повреждение проявляется в виде меления, выцветания цвета, мелких поверхностных трещин и матовой затвердевшей кожи. Затем трещины распространяются внутрь и снижают эластичность. Наружная отделка, уплотнители и шланги, установленные рядом со стеклом, подвергаются наибольшему воздействию окружающей среды, а детали интерьера возле окон также выцветают и стареют.
Первопричиной является поглощение энергии без защиты. Двойные связи и другие хромофоры в полимере поглощают УФ-излучение и запускают цепные реакции свободных радикалов. Разрыв цепи размягчает материал, в то время как сшивание затвердевает его, поэтому поверхность и сердцевина стареют с разной скоростью. Тепло и кислород ускоряют этот процесс. Деталь, рассчитанная на тень, может выйти из строя под прямыми солнечными лучами, и это несоответствие между проектным замыслом и реальными условиями приводит к большинству отказов, связанных с УФ-излучением.
Производители вводят средства защиты от ультрафиолета непосредственно в резину, а не полагаются на какую-то одну добавку. Пространственно-затрудненные аминные светостабилизаторы, бензотриазолы и бензофеноны поглощают или экранируют УФ-излучение и блокируют разрыв цепей, сшивание, изменение цвета и потерю механических свойств. Первичные и вторичные антиоксиданты работают в паре с ними, прерывая реакции свободных радикалов. Сажа и специализированные пигменты действуют как армирующие наполнители и агенты защиты от УФ-излучения, причем размер частиц, площадь поверхности и качество диспергирования влияют на характеристики.
Поверхностные и полимерные методы обеспечивают дополнительную защиту:
Индивидуальная стабилизация приносит результаты в сложных условиях применения. Специальный УФ-стабилизатор, разработанный для рассеивателей автомобильных фар, увеличивает сохранение прозрачности на 50% дольше по сравнению со стандартными вариантами и в настоящее время занимает 70% рынка УФ-стабилизаторов для автомобильных фар. Этот результат показывает, как подбор пакета стабилизаторов под конкретную деталь и профиль ее воздействия защищает герметизирующие характеристики в течение всего срока службы.
Повторяющиеся циклы напряжений вызывают механическую усталость. Деталь изгибается, сжимается или растягивается тысячи раз во время эксплуатации. В зонах концентрации напряжений образуются мелкие трещины, которые затем растут, пока материал не порвется. Симптомы включают поверхностное растрескивание, выкрашивание по краям и прогрессирующую потерю эластичности. Динамические уплотнения и опоры двигателя часто демонстрируют этот паттерн до появления видимых повреждений.
Первопричины сочетают в себе циклическую нагрузку, несовершенную геометрию и тепловыделение. Острые углы и подрезы концентрируют напряжения. Чрезмерное сжатие увеличивает внутреннее напряжение при каждом цикле. Изгиб также выделяет тепло, а повышенная температура ускоряет рост трещин. Истирание и износ от абразивных частиц, скользящего контакта или шероховатых сопрягаемых поверхностей удаляют материал и укорачивают фазу зарождения трещины. Деталь, рассчитанная на статическую работу, не выдержит динамического применения.
Сначала конструкторы снижают концентрацию напряжений. Плавные галтели, плавные переходы и правильные размеры канавок распределяют нагрузку. Далее следует выбор материала: усталостно-прочные компаунды со сбалансированной плотностью сшивок противостоят росту трещин. Армирование и подходящая твердость обеспечивают стабильность детали при многократных деформациях. Проверка с помощью динамических испытаний подтверждает правильность конструкции до начала производства.
Производственный контроль защищает конструктивный замысел. Стабильное смешивание, контролируемая вулканизация и жесткие допуски размеров предотвращают появление слабых мест. Чистые пресс-формы позволяют избежать поверхностных дефектов, которые служат зародышами трещин. Правильные рекомендации по установке снижают избыточное сжатие и перекосы при эксплуатации. В совокупности эти меры продлевают срок службы и защищают герметизирующие характеристики на протяжении всего жизненного цикла автомобиля.
Дефекты экструзии часто указывают на проблемы реологии компаунда, а не на неисправности машины. Акулья кожа проявляется в виде тонкой регулярной шероховатости поверхности, вызванной упругой неустойчивостью на выходе из фильеры. Грубое разрушение расплава приводит к хаотичному повреждению поверхности при высоких скоростях сдвига. Вариация разбухания экструдата отражает различия в эластичности от партии к партии и вызывает несоответствие размеров. Проблемы вулканизации относятся к числу наиболее затратных вопросов в производстве резиновых изделий. Подгорание сокращает t10 и приводит к появлению следов течения или неполному заполнению формы. Недовулканизация приводит к низкой твердости и модулю упругости. Перевулканизация или реверсия ухудшают физические свойства. Вздутия и пористость создают структурные дефекты, которые ведут к отказу во время эксплуатации.
Диагносты подтверждают, что дефект вызван свойствами компаунда, прежде чем регулировать экструдер. Частотная развертка, сравнивающая G' с базовым значением, выявляет смещенный модуль. Кривые вулканизации служат основным диагностическим инструментом: укороченный t10 сигнализирует о подгорании, падающее плато после MH указывает на реверсию, а t90 подтверждает оптимальную степень вулканизации.
Неоднородность резиновых смесей, проблемы с допусками размеров и посадкой создают первопричины эксплуатационных отказов резиновых компонентов. Неравномерное распределение тепла во время вулканизации создает температурные градиенты и устойчивые внутренние напряжения. Увеличенные пути течения вызывают колебания плотности, скорости вулканизации и распределения наполнителя. Неадекватная конструкция пресс-формы напрямую приводит к короблению детали. Эти проблемы производства резинотехнических изделий требуют жесткого контроля процесса. Допуск размеров для крупных резиновых компонентов составляет от ±0.5% до ±2.0% от номинала, причем отклонение плоскостности поверхности не превышает 0.1–0.3 мм на 100 мм. Постоянство твердости по Шору удерживается в пределах ±5 единиц по Шору A. Отклонения от допусков влияют на герметизирующие характеристики и взаимозаменяемость, поэтому даже небольшие отклонения размеров резиновых деталей могут вызвать утечку или сбой системы.
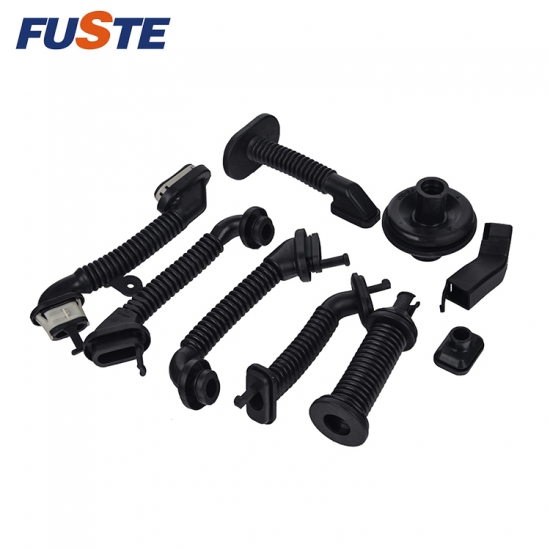
Предотвращение начинается на этапе чертежной доски. Инженеры прослеживают каждый отказ до давления, тепла, химического воздействия или ошибки монтажа. Структурированный визуальный осмотр связывает характер повреждений, таких как остаточная деформация сжатия, экструзия, химическое воздействие и термическая деградация, с их причиной. Затем анализ конструкции рассматривает условия эксплуатации, практику монтажа, выбор материала и допуски размеров в комплексе. Геометрия имеет не меньшее значение, чем компаунд. Глубина и ширина посадочного места, зазоры в сопряжении под давлением и чистота обработки сопрягаемых поверхностей — все это определяет срок службы. Даже правильный материал выходит из строя при неадекватном контроле размеров.
Процесс выбора материалов сопоставляет эластомер с окружающей средой и рабочим циклом. Выбор определяется совместимостью со средой, экстремальными температурами, характеристиками длительного сжатия и свойствами старения. Сама по себе несогласованность дюрометра/твердости может вызвать утечки или плохое демпфирование, поэтому твердость должна соответствовать реальной нагрузке и требованиям к герметизации. В таблице ниже приведены распространенные варианты.
|
Эластомер |
Диапазон температур |
Ключевая стойкость |
Типичные области применения |
|---|---|---|---|
|
NR |
от -50°C до +70°C долгосрочно |
Высокая прочность на разрыв и сопротивление раздиру, упругость; слабая стойкость к маслам и озону |
Виброизоляторы, пружины, подшипники |
|
EPDM |
от -40°C до +150°C с пероксидной вулканизацией |
Отличная погодо-, озоно- и химическая стойкость; несовместим с минеральными маслами и топливом |
Оконные уплотнители, шланги, кольцевые уплотнения, прокладки |
|
NBR |
от -40°C до +120°C |
Хорошая стойкость к маслам и топливу; ограниченная стойкость к озону и погодным условиям |
Прокладки, уплотнения, шланги |
|
HNBR |
До 150°C |
Отличная стойкость к теплу и озону, наилучшее остаточное сжатие |
Уплотнения, требующие стойкости к теплу и рабочим средам |
|
Силикон |
Длительно до 200°C |
Выдающаяся стойкость к озону и погодным условиям; низкая прочность на разрыв |
Электроизоляция, статические уплотнения |
|
ACM |
Обычно 150°C |
Отличная стойкость к теплу и маслам; плохая водостойкость |
Применение в условиях воздействия тепла и масел |
|
CSM |
Сухое тепло до 150°C |
Отличная стойкость к озону и погодным условиям; плохое остаточное сжатие |
Погодостойкие шланги, мембраны |
|
ECO |
От -40°C до +120°C |
Устойчивость к теплу, маслам, озону; не подходит для воды и пара |
Уплотнения, прокладки, диафрагмы |
|
FKM |
от -30°C до 200°C |
Исключительная устойчивость к воздействию тепла, озона и химикатов |
Валы уплотнения, уплотнительные кольца, прокладки |
Валидация подтверждает сделанный выбор. Строгие испытания воспроизводят реальные условия эксплуатации: давление, температуру и рабочие среды. Инженеры измеряют поперечные сечения и степень сжатия на соответствие проектному замыслу, а затем применяют критерии приемки перед выпуском продукции. Устранение конструктивных недостатков на этом этапе обходится гораздо дешевле, чем отзыв продукции из эксплуатации.
Производственный контроль переносит проектные решения на каждую единицу продукции. Система менеджмента качества TS16949 регламентирует процесс, а продукция соответствует стандартам ASTM, SAE, DIN и JIS. Сертификаты ROHS, REACH и FDA охватывают требования к ограниченным веществам и применению в контакте с пищевыми продуктами. Контроль качества и испытания проверяют однородность смеси, степень вулканизации и размеры перед отгрузкой.
Компания Fuste демонстрирует, как производитель интегрирует анализ отказов автомобильных резинотехнических изделий в свой производственный процесс. Основанная в 2004 году, компания управляет заводом площадью 20 000 квадратных метров с годовой производительностью, превышающей 5 000 тонн. Ее услуги охватывают разработку рецептур, изготовление пресс-форм и финальное производство. Такая интеграция поддерживает систему предотвращения брака, где выбор материалов, технологическая оснастка и контроль процессов подкрепляют друг друга. Покупатели, требующие предоставления данных испытаний и проведения аудитов процессов, замыкают цикл предотвращения отказов резиновых деталей.
Низкая цена за единицу скрывает истинную стоимость резиновых деталей. В дешевых смесях часто отсутствуют стабилизаторы, средства контроля вулканизации и марки материалов, которые предотвращают преждевременный выход резиновых деталей из строя. Деталь может пройти входной контроль и все равно сломаться в условиях эксплуатации. Каждая гарантийная претензия при этом влечет за собой затраты на замену, трудозатраты и административные накладные расходы. Простои добавляют еще больше. Транспортное средство вне дороги или остановленная линия из-за вышедшего из строя уплотнения обходятся намного дороже разницы в цене за деталь. Повторные претензии также наносят ущерб бренду. Покупатели помнят утечки и поломки долгое время после того, как забудут счет. Анализ отказов автомобильной резины обычно прослеживает эти события до решения о закупках, а не до случайного дефекта. Самая дешевая деталь становится самой дорогой, как только в уравнение вступает отказ.
Команды по закупкам могут проверять поставщиков с помощью прямых вопросов о материалах и технологических процессах. В таблице ниже перечислены основные направления для проверки.
|
Область оценки |
Вопрос для поставщика |
Почему это важно |
|---|---|---|
|
Марка материала |
Какая марка резины указана в спецификации и можете ли вы предоставить паспорт материала? |
Замены могут повлиять на долговечность и уровень шума. |
|
Конструкция |
Деталь имеет втулочный тип, тип шарового шарнира или смешанную конструкцию? |
Различные конструкции создают разные риски перемещения и износа. |
|
Контроль сцепления |
Как контролируется и проверяется соединение металла с резиной? |
Слабое сцепление может привести к разрушению на границе раздела и преждевременному ослаблению. |
|
Обработка поверхности |
Какой процесс очистки, дробеструйной обработки, фосфатирования или нанесения покрытия используется? |
Плохая подготовка снижает адгезию и коррозионную стойкость. |
|
Данные испытаний на усталость |
Какие нагрузка, угол, частота, количество циклов и температура использовались? |
Результат полезен только тогда, когда условия испытаний соответствуют условиям применения. |
|
Контроль |
Какие размеры и функции проверяются в режиме реального времени? |
Пробелы в контроле допускают отклонение партий. |
|
Прослеживаемость |
Можете ли вы отслеживать данные о материалах, технологических процессах и проверках по партиям? |
Прослеживаемость сокращает время расследования при возникновении проблем. |
Поставщики также должны подтверждать производственные возможности во всех процессах: смешивании, подготовке металла, нанесении клея, вулканизации, обрезке и окончательном контроле. Строгость контроля качества имеет не меньшее значение. Покупатели должны запрашивать данные кривых вулканизации, отчеты о твердости, записи об обработке поверхности и отчеты о корректирующих действиях. Любые изменения марки материала, рецептуры, оснастки или места производства должны утверждаться в письменной форме. Эти проверки превращают заказ на закупку в соглашение об управлении качеством.
Растрескивание под действием озона, остаточная деформация при сжатии, химическая несовместимость, УФ-деградация и механическая усталость имеют под собой предотвратимую первопричину. Несоответствие материалов, неправильная твердость и не учтенные условия эксплуатации приводят к таким сбоям. Предотвращение работает как система. Анализ конструкции, проверка материалов и контроль технологического процесса должны подкреплять друг друга. Инженеры должны указывать признанные стандарты и требовать тестовые данные. Отделы закупок должны проводить аудиты процессов поставщиков и требовать прослеживаемость партий. Ни одно отдельное исправление не заменит эту дисциплину. Анализ отказов автомобильных резинотехнических изделий приносит пользу производителям, которые внедряют его в свои системы качества.Fuste, основанная в 2004 году, объединяет разработку рецептур, изготовление пресс-форм и производство под одной крышей. Такая структура превращает предотвращение в ежедневную практику.
Характер повреждения дает ответ. Трещины под прямым углом к направлению деформации указывают на озон. Уплощенное поперечное сечение сигнализирует об остаточной деформации при сжатии. Разбухание или размягчение указывает на химическое воздействие. Меление и поверхностные трещины предполагают воздействие УФ-излучения. Сетка трещин и выкрошенные края свидетельствуют о механической усталости. Каждый характер повреждения связан с конкретной первопричиной.
Нет. Антиозонанты со временем истощаются, а восковые барьеры изнашиваются. Долговечная защита сочетает в себе смешение полимеров, пакеты добавок и пероксидную вулканизацию. Ненасыщенная резина остается уязвимой независимо от этого. Производители проверяют всю смесь в озоновой камере перед выпуском.
Геометрия и техпроцесс часто определяют результат. Острые углы концентрируют напряжение. Чрезмерное сжатие увеличивает внутреннее напряжение. Плохой контроль вулканизации оставляет слабые места. Правильная смесь не может компенсировать неудачную конструкцию канавки или нестабильное производство. Анализ конструкции и контроль техпроцесса должны подкреплять выбор материала.
Покупатели должны запрашивать паспорта материалов, данные испытаний на погружение и усталость, а также записи о вулканизации. Они должны подтвердить соответствие стандартам ASTM, SAE, DIN и JIS, а также сертификатам ROHS, REACH и FDA, где это требуется. Любые изменения рецептуры, оснастки или места производства должны утверждаться в письменной форме.
Да. Одно лишь несоответствие по дрометру приводит к утечкам или плохому демпфированию. Слишком жесткая деталь не может обеспечить герметичность; слишком мягкая деталь не может держать форму. Производители предлагают твердость от 20A до 80A по Шору, и спецификация должна соответствовать реальной нагрузке и требованиям к уплотнению.


 Интернет Сервис


