Для OEM-производителей, закупающих нестандартные резиновые компоненты, выбор между литьем под давлением и компрессионным формованием затрагивает нечто большее, чем просто метод производства. Он влияет на инвестиции в оснастку, эффективность производства, стабильность размеров, количество отходов материала и итоговую стоимость детали.
Ни один из процессов не является универсально лучшим. Правильный выбор зависит от геометрии детали, резиновой смеси, годовой потребности, требований к допускам и условий, в которых будет эксплуатироваться компонент. Для покупателей, работающих с производителем нестандартных резиновых изделий, таким как Xiamen Fuste Rubber & Plastic Co., Ltd., оценка этих факторов на раннем этапе помогает сократить переделки оснастки и производственные риски.
Краткий ответ: Компрессионное формование часто подходит для более простых резиновых компонентов, небольших объемов производства и проектов, где наибольшее значение имеют первоначальные затраты на оснастку. Литье под давлением, как правило, более привлекательно для сложной геометрии, повторяемого крупносерийного производства и областей применения, которые выигрывают от автоматизированной подачи материала и более коротких циклов формования. Окончательный выбор должен быть подтвержден с учетом реальной конструкции детали и производственных требований.
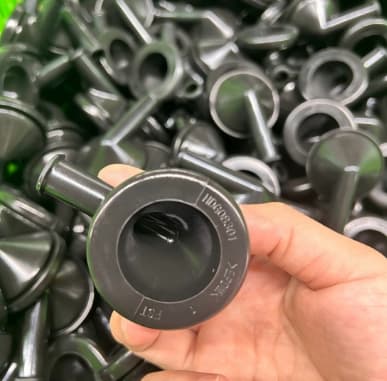
Компрессионное формование начинается с отмеренного количества несвязанной резины, помещаемой непосредственно в полость нагретой пресс-формы. Форма закрывается под давлением, заставляя смесь принимать требуемую форму, в то время как тепло инициирует вулканизацию. После отверждения деталь извлекается и может подвергаться обрезке или дополнительному контролю.
Этот относительно простой процесс обычно рассматривается для резиновых прокладок, уплотнений, чехлов, манжет и других компонентов с практичной конструкцией пресс-форм. Он может быть разумным вариантом для разработки прототипов, заказов меньшего объема или деталей, которые не требуют более высокой скорости производства полностью оптимизированной установки для литья под давлением.
Для OEM-покупателей основным преимуществом является возможность удерживать первоначальные инвестиции в оснастку на управляемом уровне. Компрессионное формование также может применяться для широкого спектра резиновых смесей и размеров деталей в зависимости от конструкции пресс-формы и имеющегося оборудования.
Тем не менее, покупателям следует учитывать ручную загрузку материала, время отверждения, возможный облой и требования к обрезке. Эти факторы могут влиять на затраты на рабочую силу, объем выпуска за смену и стабильность размеров. Более низкая первоначальная стоимость оснастки не означает автоматически наименьшую общую стоимость в течение жизненного цикла продукта.
Компания Fuste Rubber производит формованные на заказ резиновые детали для автомобильной и промышленной отраслей, включая защитные чехлы, втулки, прокладки и уплотнительные элементы. Подходящий процесс должен быть подтвержден с учетом конкретного чертежа, состава смеси и ожидаемого объема заказа.
При литье резины под давлением смесь подготавливается и подается в полость закрытой пресс-формы через систему впрыска. Затем пресс-форма поддерживает необходимую температуру и давление, пока резина вулканизируется. По завершении цикла отверждения готовая деталь извлекается для контроля и любых необходимых отделочных операций.
По сравнению с традиционным компрессионным формованием, литье под давлением может улучшить автоматизацию процессов, сократить некоторые этапы работы с материалом и обеспечить повторяемое производство крупных партий. Его особенно стоит рассмотреть, когда компонент имеет сложные элементы, требуется несколько гнезд пресс-формы или OEM-производитель ожидает сохранения высокого спроса на протяжении длительной производственной программы.
Литье под давлением по-прежнему требует тщательного контроля конструкции пресс-формы, поведения смеси, давления впрыска, температуры и условий отверждения. Сложная оснастка может увеличить первоначальные инвестиции, а неподходящая конструкция литника или канала может создать проблемы с заполнением или качеством. Процесс должен быть спроектирован с учетом конкретной резиновой смеси, а не выбираться исключительно из соображений скорости.
Страница оборудования для литья резины под давлением компании Fuste Rubber предоставляет дополнительную информацию о процессе литья под давлением и оборудовании компании. OEM-покупатели могут использовать эту информацию в качестве отправной точки при обсуждении производственных требований с поставщиком.
В следующем сравнении обобщены типичные компромиссы. Фактические результаты зависят от геометрии детали, резиновой смеси, количества гнезд пресс-формы, конфигурации оборудования и требований к контролю.
| Фактор оценки | Компрессионное формование | Литье под давлением |
|---|---|---|
| Первоначальные инвестиции в оснастку | Часто ниже для более простых конструкций | Часто выше из-за более сложной оснастки |
| Эффективность производства | Может включать больше ручных операций и более длительные циклы | Может обеспечивать более короткие циклы и большую автоматизацию |
| Геометрия детали | Хорошо подходит для многих простых или умеренно сложных деталей | Часто предпочтительна для сложных или повторяемых формованных элементов |
| Стабильность размеров | Зависит от подготовки навески, оснастки и контроля оператора | Может обеспечить высокую повторяемость при отработанном процессе |
| Отходы материала | Может потребоваться избыточный материал и обрезка | Может сократить часть отходов в зависимости от конструкции литника и пресс-формы |
| Типичное применение в проектах | Прототипы, более простые детали и спрос от низкого до среднего | Сложные детали и стабильные программы с большими объемами |
Одно важное различие для групп закупщиков заключается в разнице между стоимостью оснастки и совокупной стоимостью владения. Пресс-форма для компрессионного формования может быть дешевле в изготовлении, но более высокие требования к трудозатратам или более длительное время цикла могут увеличить стоимость единицы изделия. Пресс-форма для литья под давлением может потребовать больших первоначальных вложений, но стать более экономичной по мере роста объема производства.
Не существует универсального порога объема заказа, при котором литье под давлением становится лучшим вариантом. Точка безубыточности зависит от стоимости пресс-форма по коммерческому предложению, времени цикла, количества гнезд, расхода материалов, процента брака, отделочных операций и прогнозируемого спроса. Запрос сравнения затрат для одного и того же компонента при использовании обоих процессов надежнее, чем опора на общее отраслевое правило.
OEM-производителям следует начать с функциональных требований к детали, а затем сравнить экономические показатели производства. Поставщик должен уметь объяснить, почему конкретный процесс подходит под конструкцию, а не рекомендовать метод исключительно на основе имеющегося оборудования.
Например, формованная резиновая прокладка, используемая в общем промышленном узле, может быть хорошим кандидатом для компрессионного формования, если это позволяют ее геометрия и допуски. Высокосерийный автомобильный компонент с детальными элементами и строгими требованиями к сборке может оправдать применение литья под давлением после утверждения оснастки и валидации процесса.
Рассмотрим изготавливаемый на заказ автомобильный резиновый гофрированный чехол проводки. Его гофрированная структура должна изгибаться при открывании автомобильной двери, защищая проводку от воды, пыли и истирания. Поэтому рекомендация по производству должна учитывать геометрию, требуемую гибкость, герметизирующие характеристики, конструкцию оснастки и предполагаемый годовой объем в совокупности.
Выбор между литьем под давлением и компрессионным формованием не заменяет необходимость подбора правильного эластомера. Резиновая смесь влияет на поведение при вулканизации, заполнение формы, гибкость, герметизирующие характеристики, устойчивость к воздействию окружающей среды и долговечность.
К общим факторам выбора материалов относятся:
Это общие рекомендации по выбору, а не замена квалификационным испытаниям материалов. Покупатели должны указать рабочую температуру, контакт с химикатами, давление, остаточную деформацию при сжатии, твердость, прочностные свойства и любые применимые нормативные требования. Точный состав должен быть протестирован в реальных условиях эксплуатации компонента.
Для задач уплотнения OEM-покупатели могут также ознакомиться с каталогом продукции Fuste Rubber, включающим резиновые прокладки и уплотнительные изделия, при поиске подходящих компонентов для своих проектов.
Полезное обсуждение с поставщиком должно охватывать не только цену за единицу продукции. Перед утверждением оснастки задайте четкие вопросы по следующим пунктам:
Эти вопросы особенно актуальны для автомобильных OEM-производителей и поставщиков уровня Tier, где низкая запрошенная цена имеет ограниченную ценность, если компонент не может стабильно соответствовать спецификациям чертежа. Разумное решение о закупке учитывает баланс производственных возможностей, валидации процессов, документации по качеству и долгосрочной стабильности поставок.
Xiamen Fuste Rubber & Plastic Co., Ltd. производит формованные резиновые изделия и экструдированные резиновые трубки для автомобильной и промышленной отраслей. В опубликованной информации о компании описаны возможности, охватывающие эластомерные материалы, проектирование и изготовление пресс-форм, а также производство, с применением в автомобильных электросистемах, двигателях, шасси, системах охлаждения и топливных системах.
Для OEM-покупателей этот производственный охват служит отправной точкой для обсуждения нестандартных резиновых деталей на основе чертежей или образцов. Главное — подтвердить конкретный технологический процесс, марку материала, требования к размерам, план испытаний и объем заказа для каждого проекта до окончательного оформления коммерческого предложения.
Для оценки проекта подготовьте чертеж или образец детали, прогноз годового спроса, требования к материалам, критические допуски, условия эксплуатации и целевой график поставок. Команда Fuste Rubber сможет оценить требования и обсудить подходящий производственный процесс.
Посетите веб-сайт Fuste Rubber чтобы ознакомиться с ассортиментом продукции компании или связаться с командой по поводу ваших требований к нестандартным резиновым деталям.
Не во всех случаях. Литье под давлением часто подходит для сложных деталей и крупносерийного производства, в то время как компрессионное формование может быть более экономичным для более простых компонентов и проектов с меньшим начальным бюджетом на оснастку. Лучший процесс зависит от конструкции, состава, объема производства и требований к качеству.
Компрессионное формование часто имеет более низкие первоначальные затраты на оснастку для простых деталей. Литье под давлением обычно требует более сложной оснастки, хотя дополнительные инвестиции могут окупиться за счет повышения эффективности производства при достаточном объеме.
Литье под давлением часто является хорошим выбором для стабильных крупносерийных программ, поскольку оно поддерживает автоматизацию и повторяемость циклов. Тем не менее, точка безубыточности должна рассчитываться с учетом реальных затрат на оснастку, время цикла, материалы, отделку и контроль качества.
Да. Нестандартные резиновые детали обычно могут быть разработаны на основе инженерных чертежей, CAD-файлов или физических образцов при условии прохождения проверки конструкции и оценки технологичности производства. Покупатели из числа OEM должны предоставить размеры, требования к материалам, твердость, допуски и условия эксплуатации.
Сравните амортизацию оснастки, расход материала, время цикла, затраты на труд, брак, обрезку, контроль, обслуживание и ожидаемый годовой спрос. Запрос коммерческих предложений на оба процесса с использованием одной и той же спецификации детали обеспечивает более точное сравнение, чем простая оценка цены за единицу продукции.


 Интернет Сервис


