Чтобы выбрать правильного OEM-партнера, вы должны смотреть дальше цены. Сосредоточьтесь на производителе уплотнений из резины по индивидуальному заказу, который имеет сертификаты ISO 9001 и IATF 16949. Профессиональное производство резиновых уплотнений по индивидуальному заказу обеспечивает экспертные знания в области материалов и инженерную поддержку. Это сочетание определяет надежность уплотнений, сроки выполнения заказов и стабильность поставок. В этом руководстве вы оцените шесть критериев: сертификация, возможность индивидуальной настройки, экспертные знания в области материалов, вертикальная интеграция, инженерная поддержка и доверие к партнерству.
Когда вы оцениваете производителя резиновых уплотнений по индивидуальному заказу, сертификаты создают первый фильтр. Они подтверждают, следует ли поставщик признанным системам качества. Без надлежащих сертификатов вы не можете доверять стабильности партий для вашего проекта. Правильные документы действуют как независимое подтверждение того, что процессы соответствуют установленным стандартам. Они дают вам уверенность перед тем, как взять на себя обязательства по долгосрочному партнерству.
ISO 9001 обеспечивает основу для управления качеством во всех отраслях. IATF 16949 дополняет ISO 9001, добавляя требования, специфичные для автомобильной промышленности. Основные различия включают:
Организации, производящие автомобильные детали, включая производителей резиновых уплотнений, могут получить сертификат IATF 16949, если они соответствуют требованиям стандарта.
Это различие важно, потому что крупные автопроизводители считают IATF 16949 обязательным. Без него поставщики не могут подавать ценовые предложения. IATF 16949 также повышает эффективность за счет стандартизированных процессов. Это сокращает количество дефектных изделий и обеспечивает стабильность за счет отслеживания партий. Эти возможности превращают обычного поставщика в надежного партнера.
Сертификаты предоставляют доказательства системы управления качеством поставщика, но они не рассказывают всю историю. OEM-покупатели также должны изучить послужной список производителя, опыт работы в отрасли и способность справляться с аналогичными требованиями к уплотнениям.
Ищите поставщика с подтвержденным опытом в вашей области применения и историей производства сопоставимых резиновых уплотнений или прокладок. Изучите отрасли, которые они обслуживают, типы компонентов, которые они производят, и имеют ли они опыт работы с аналогичными материалами, условиями эксплуатации и объемами производства.
Подтвержденный послужной список также может указывать на то, насколько хорошо производитель управляет стабильностью качества, оснасткой, изменениями конструкции и производственными проблемами с течением времени. По возможности запрашивайте соответствующие примеры проектов, образцы документации или рекомендации клиентов, чтобы подтвердить их опыт.
Вместо того чтобы фокусироваться исключительно на том, сколько лет компания находится на рынке, подумайте, актуален ли ее опыт для вашего применения и подкреплен ли он стабильными показателями качества. Поставщик с опытом работы в требовательных автомобильных, промышленных или других специализированных областях может быть лучше подготовлен к решению сложных задач по уплотнению.
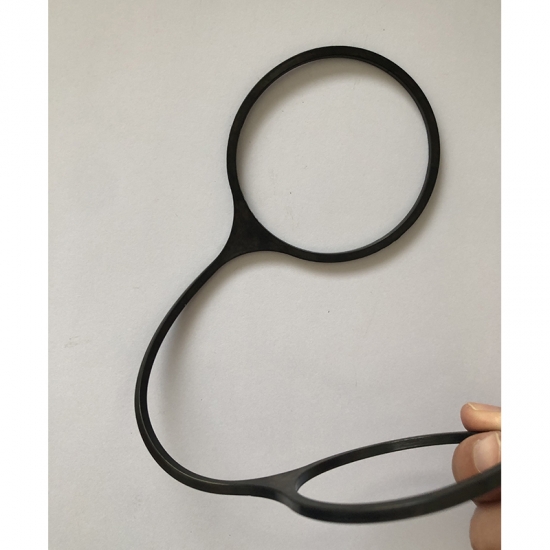
Способный производитель резиновых уплотнений по индивидуальному заказу превращает ваш чертеж или образец в готовую к производству деталь. Этот процесс начинается с создания прототипа и заканчивается полномасштабным выпуском. Каждый этап требует различных навыков и контроля.
Вы начинаете с того, что делитесь своими требованиями. Предоставьте чертеж профиля или фото образца, условия рабочей среды и любые известные предпочтения по материалам. Затем ваш поставщик рассматривает конструкцию и может предложить улучшения. Это сотрудничество гарантирует, что конечная деталь подойдет для вашего применения.
Скорость изготовления оснастки отличает сильных поставщиков от слабых. Сертифицированный партнер по пресс-формам может доставить прототип из одного материала в течение 48 рабочих часов после того, как вы подпишете чертеж пресс-формы. Прототип из двух материалов, полученный методом соэкструзии, занимает около 72 часов. Несертифицированным партнерам часто требуется от 12 до 18 рабочих дней для выполнения той же задачи. Этот разрыв имеет значение, когда сроки вашего проекта сжаты.
Собственное инструментальное производство дает значительное преимущество. Один производитель выполняет 95 процентов своих инструментальных работ внутри компании. Типичные инструменты для уплотнительных колец с количеством гнезд от четырех до тридцати изготавливаются примерно за восемь часов. Производственные инструменты с большим количеством гнезд занимают от двух с половиной до трех дней. Изготовление оснастки на стороне может занять недели. Внутренняя оснастка по индивидуальному заказу часто выполняется за день или меньше. Такой подход сокращает сроки выполнения заказов и улучшает доставку.
Точность конструкции пресс-формы зависит от усадки материала и разрешения принтера. Пресс-формы, напечатанные методом FDM, могут не иметь разрешения для обеспечения ровных линий разъема. Небольшие зазоры вызывают облой и утечку эластомера. Методы с более высоким разрешением, такие как SLA, позволяют получать более тонкую геометрию и лучшее качество поверхности. Эти пресс-формы также облегчают извлечение изделий.
Ваш поставщик также должен предлагать прокладки и уплотнения по индивидуальному заказу адаптированные к вашим чертежам, образцам или идеям. Это включает D-образные уплотнения с плоским основанием поперечного сечения. Плоское основание предотвращает скручивание и спиральный излом во время установки.
Переход от прототипа к полномасштабному производству требует строгого контроля процесса. Ваш поставщик должен поддерживать одинаковое качество как при 10 000 единиц, так и при 10 штуках. Статистическое управление процессами (SPC) отслеживает размерные измерения с течением времени. Это позволяет вмешаться на ранней стадии, прежде чем детали выйдут за пределы допусков.
Первая инспекция изделия и документация PPAP подтверждают, что размеры, свойства материала и параметры процесса соответствуют спецификациям до начала массового производства. Стандартные операционные процедуры документируют температуру пресса, давление впрыска, время отверждения и протоколы извлечения из формы. Инспекционные приспособления, такие как калибры «проход/не проход», позволяют быстро проверять изделия в цеху.
Прослеживаемость материалов важна для OEM-приложений. Отслеживание партий сырья и готовой продукции предотвращает вариативность между партиями. Эта документация поддерживает ваши OEM-аудиты и обеспечивает стабильность.
Минимальные объемы заказа варьируются в зависимости от материала и поставщика.
Ваш поставщик должен предлагать услуги OEM и ODM, чтобы соответствовать вашей бизнес-модели. Независимо от того, нужны ли вам детали по индивидуальному заказу для автомобильного освещения или промышленного оборудования, масштабируемость и стабильность определяют долгосрочный успех.
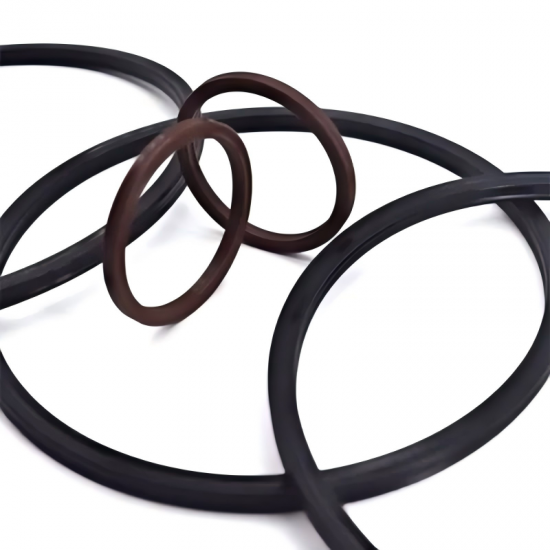
Выбор материала определяет, насколько хорошо уплотнение будет работать в реальных условиях. Эластомер должен соответствовать вашей рабочей среде. Неправильный выбор приводит к преждевременному выходу из строя, протечкам и дорогостоящим простоям.
Каждый эластомер устойчив к различным химикатам и температурам. Ознакомьтесь с этим сравнением перед выбором смеси:
Материал
Масла и топливо
Кислоты и щелочи
Озон и УФ
Макс. температура
Силикон
Средняя
Средняя (щелочная)
Отличная
Высокая
NBR
Очень хорошая
Плохая
Хорошая
—
FKM (Viton)
Превосходная
Отличная (минеральные кислоты)
Отличная
Высокая
EPDM
Плохая
Отличная (разбавленные кислоты, щелочи)
Отличная
Умеренная
FFKM
Отличная
Превосходная (концентрированные кислоты)
Выдающаяся
Очень высокая
Топливостойкие люверсы из FKM выдерживают широкий диапазон температур и устойчивы к топливу, растворителям и агрессивным химикатам. Твердость этих материалов можно регулировать. Этот диапазон позволяет настраивать жесткость ваших нестандартных резиновых уплотнений.
EPDM отлично подходит для использования на открытом воздухе. Он устойчив к солнечному свету, дождю, пару, озону и контакту с водой. Выбирайте EPDM для OEM-применений, подверженных атмосферным воздействиям, таких как фасадные уплотнения или крепления солнечных панелей. FFKM стоит дороже. Он выдерживает воздействие кислородной и фторной плазмы в полупроводниковых процессах. Ни один другой эластомер не выдерживает прямого воздействия плазмы. Эта способность оправдывает высокую цену, когда простой оборачивается большими затратами.
Резиновым прокладкам угрожают шесть основных видов отказов: остаточная деформация при сжатии, химическое воздействие, термическая деградация, озонное растрескивание, истирание и выдавливание. Каждый вид отказа связан с свойством материала, которое вы можете контролировать.
Остаточная деформация при сжатии возникает, когда уплотнение теряет способность к упругому восстановлению. FFKM и FKM сопротивляются этому лучше, чем NBR. Химическое воздействие разрушает полимерные цепи. Полностью фторированная основная цепь FFKM обеспечивает практически универсальную химическую стойкость. Термическая деградация размягчает или делает смеси более твердыми. Силикон и FFKM хорошо переносят высокие температуры. Озонное растрескивание поражает ненасыщенные каучуки. EPDM и силикон обладают естественной озоностойкостью. Истирание изнашивает уплотнительную поверхность. Более высокая твердость повышает долговечность. Выдавливание выталкивает уплотнение в зазоры под давлением. Уплотнения с опорными элементами выдерживают высокое давление.
Подбирайте материал с учетом главного риска отказа. Такой подход продлевает срок службы уплотнения и обеспечивает соответствие вашим индивидуальным эксплуатационным требованиям.
Производитель, который самостоятельно управляет смешиванием компаундов, формованием и тестированием, обладает большим контролем над однородностью материала и качеством продукции. Это также упрощает коммуникацию и устранение неполадок, когда требуются корректировки в процессе разработки или массового производства.
Однако одна лишь вертикальная интеграция не гарантирует качество. OEM-покупателям следует проверять, как каждый процесс контролируется, документируется и верифицируется.
Возможности тестирования не менее важны. В зависимости от области применения соответствующие проверки могут включать твердость по Шору А, предел прочности при растяжении, относительное удлинение, остаточную деформацию при сжатии, тепловое старение и химическую стойкость. Расширенный анализ, такой как FTIR, может помочь выявить изменения в составе компаунда и обеспечить стабильность от партии к партии.
Для проектов по изготовлению уплотнений на заказ инженерная поддержка также должна охватывать выбор материалов, оснастку, создание прототипов, проверку чертежей и внесение изменений в конструкцию.
Инженерная поддержка отличает способного поставщика от базового. Метод конечных элементов (FEA) моделирует поведение вашего уплотнения под воздействием давления, температуры и других условий эксплуатации. Это помогает инженерам предвидеть и предотвратить отказ уплотнения до того, как он произойдет. FEA моделирует передачу нагрузки между контактирующими поверхностями, учитывает эффекты трения, прогнозирует локализованную текучесть и определяет распределение поверхностного давления. Эти возможности критически важны при оценке уплотняемых поверхностей и болтовых соединений.
Виртуальное моделирование снижает зависимость от физических испытаний и ускоряет циклы разработки. Вы можете оптимизировать конструкцию до создания прототипов. Это повышает надежность, срок службы и функциональность. FEA также воссоздает условия, которые привели к преждевременному выходу уплотнения из строя. Затем инженеры получают практические выводы для проектирования более долговечных уплотнений.
Рассмотрим уплотнительные кольца для портов зарядки электромобилей (EV). Эти компоненты должны соответствовать надлежащим классам защиты. FEA помогает подтвердить конструкцию до начала производства. Ваш поставщик должен предлагать консультации по материалам и проверку характеристик наряду с моделированием. Этот комплексный инженерный пакет поддерживает как OEM-приложения, так и ODM-проекты. Он также повышает эффективность на протяжении всего графика разработки.
Готовность к производству отличает поставщика, который может сделать качественные образцы, от того, кто может поставлять продукцию в больших масштабах. Вам нужны доказательства того, что каждая партия соответствует вашим спецификациям. В этом разделе показано, что нужно проверить, прежде чем переходить к объемам.
Начните с контроля размеров. Резиновые детали изгибаются и дают усадку после формования, поэтому стандартные штангенциркули могут искажать измерения. Ваш поставщик должен использовать калиброванные штангенциркули для базовых проверок. Сложная геометрия требует оптических компараторов и автоматизированных систем видеоконтроля. Эти инструменты проверяют жесткие допуски, не деформируя гибкий материал. Далее следует валидация пресс-формы. Геометрия полости требует проверки с помощью высокоточных координатно-измерительных машин (CMM). Структурированная программа технического обслуживания оснастки затем отслеживает износ, предотвращает деградацию линии разъема и поддерживает выравнивание стержневых знаков с течением времени.
Тестирование материалов подтверждает, что компаунд соответствует вашей спецификации. Запросите тестирование на остаточную деформацию при сжатии, которое измеряет, насколько хорошо уплотнение восстанавливает форму после длительного сжатия. Тесты на предел прочности при растяжении и относительное удлинение проверяют точки разрыва. Проверка твердомером подтверждает, что твердость соответствует потребностям вашего применения. Тесты на старение в окружающей среде прогнозируют долгосрочную работу с использованием стандартизированных методов. Эти тесты выявляют растрескивание, обесцвечивание и хрупкость до того, как ваш продукт попадет в эксплуатацию.
Контроль процесса поддерживает стабильность выпуска. Ваш поставщик должен контролировать температуру полости пресс-формы, управлять продолжительностью цикла вулканизации и автоматизировать движения пресса для обеспечения стабильности от цикла к циклу. Параметры машины, такие как скорость впрыска, давление смыкания и положение передачи, требуют постоянного отслеживания. Способный производитель резиновых уплотнений на заказ документирует все это для ваших OEM-аудитов.
Документация доказывает, что ваш поставщик контролирует производство. Изучите эти записи во время вашей оценки:
Тип документа
Основная цель
Когда предоставляется
Пакет PPAP
Подтверждает, что производственный процесс соответствует проектным требованиям
Перед массовым производством
Сертификат соответствия
Удостоверяет, что каждая поставка соответствует условиям заказа на поставку
С каждой поставкой
Контроль первой детали (FAI)
Подтверждает, что новая оснастка производит точные детали
После изготовления оснастки
Сертификация материала
Доказывает, что сырой компаунд соответствует стандартам материала
При смене партии
План контроля
Определяет операционные контрольные точки во время производства
Во время первоначальной настройки
Прослеживаемость материалов отслеживает каждый компонент от кипы сырого полимера до финальной коробки. Уникальные номера партий и коды лотов позволяют проводить точный анализ первопричин. Это сужает потенциальные отзывы до небольшой доли производства. Автомобильные OEM-производители ожидают высоких показателей воспроизводимости процесса (Cpk) по размерам первой детали. Низкий Cpk (индекс воспроизводимости процесса) сигнализирует о том, что процесс не является способным.
Прочные партнерские отношения строятся на четкой коммуникации. Задайте своему поставщику один прямой вопрос: «Какие метрики или ключевые показатели эффективности (KPI) вы отслеживаете для оценки и ранжирования своих поставщиков сырьевых компаундов?»
Их ответ покажет, как они управляют собственной цепочкой поставок. Убедитесь, что они запрашивают данные о применении перед предоставлением коммерческого предложения. Проверьте, задокументированы ли спецификации материалов и эксплуатационные характеристики. Узнайте, поддерживают ли они изготовление по индивидуальному заказу для устаревшего или нестандартного оборудования. Изучите историю сроков выполнения заказов и точность их исполнения. Спросите об анализе отказов и поддержке при установке. Сравнивайте стоимость жизненного цикла, а не только цену за единицу продукции.
Надежность поставок зависит от прозрачности производственных мощностей. Ваш поставщик должен указывать типичные сроки выполнения заказов и ежемесячную производительность. Это позволит вам планировать производство без сюрпризов. Ищите показатели контроля процессов, такие как высокий Cpk и низкий уровень брака. Сертифицированные системы качества, такие как IATF 16949 и ISO 9001, обеспечивают необходимую основу. Стандарты классификации и допусков определяют дополнительные требования. Инфраструктура контроля, например, автоматизированные системы визуального контроля, снижает риски при производстве партий.
Изменения в продукте требуют формального процесса внесения изменений. Любое изменение материала или оснастки должно приводить к повторной валидации и обновлению документов PPAP. Это защищает ваши OEM-приложения от незапланированных изменений. Оцените надежность поставщика, финансовую стабильность и долгосрочный план развития продукта перед подписанием договора. Поставщик, который инвестирует в высококачественное производство и строгие меры контроля качества, будет поддерживать вашу программу в течение многих лет. Это обязательство обеспечивает эффективность и производительность, необходимые вашей производственной линии.
Теперь у вас есть шесть критериев для выбора поставщика: сертификация, возможность индивидуализации, опыт работы с материалами, вертикальная интеграция, инженерная поддержка и надежность партнерства. Ни один фактор сам по себе не гарантирует успех. Самый сильный производитель резиновых уплотнений по индивидуальному заказу сочетает в себе знания материалов, производственные возможности, контроль качества и техническую поддержку в одном комплексном решении. Используйте эти критерии в качестве контрольного списка при оценке кандидатов. Сравнивайте их сертификаты, изучайте историю их работы и проверяйте глубину их инженерных компетенций. Такой подход защищает ваши OEM-приложения и повышает эффективность всей цепочки поставок. Когда вы найдете поставщика, соответствующего этим стандартам, запросите коммерческое предложение или консультацию. Поделитесь своими чертежами, условиями эксплуатации и ожиданиями по объемам, чтобы начать диалог. Этот шаг направит вас на путь к надежной работе и долгосрочной стабильности поставок.
Вам необходим ISO 9001 в качестве базового стандарта управления качеством. Для автомобильных программ требуйте сертификат IATF 16949. Приложения в медицинской и пищевой промышленности требуют соблюдения соответствующих стандартов. Эти документы подтверждают, что ваш поставщик поддерживает задокументированные процессы и последовательный контроль партий.
Запрашивайте сертификаты на материалы для каждой партии. Просите результаты испытаний на остаточную деформацию при сжатии, предел прочности на разрыв и проверку твердости по дюрометру. Испытания на старение в условиях окружающей среды позволяют прогнозировать долгосрочную работу. Компетентный производитель резиновых уплотнений по индивидуальному заказу документирует все результаты испытаний для ваших OEM-аудитов.
Сертифицированные партнеры по изготовлению пресс-форм могут предоставить прототипы из одного материала в течение 48 рабочих часов после утверждения чертежа пресс-формы. Прототипы с двойной твердостью занимают около 72 часов. Собственная оснастка для типичных уплотнительных колец изготавливается примерно за восемь часов. Внешнее производство оснастки может занять недели. Внутренняя оснастка по индивидуальному заказу часто изготавливается за день или меньше.
Изучите отчеты о контроле первой детали (First Article Inspection) и документацию PPAP. Проверьте, поддерживает ли ваш поставщик высокую способность процесса и низкий уровень брака. Проверьте прослеживаемость материала от первичного полимера до готовой продукции. Эти шаги подтверждают способность процесса до того, как вы перейдете к серийному производству.
Спросите об ежемесячной производительности и типичных сроках выполнения заказов. Убедитесь, что ваш поставщик отслеживает работу своих поставщиков сырья. Изучите их процесс управления изменениями для модификаций продукта. Формальный процесс изменений запускает повторную валидацию и обновление документов PPAP. Финансовая стабильность и инвестиции в системы качества поддерживают непрерывность поставок в течение многих лет.


 Интернет Сервис


