Преобразование 3D CAD-модели в высокоэффективные эластомерные компоненты требует гораздо большего, чем просто базовая оснастка. Современный процесс производства резины объединяет в себе точное машиностроение и материаловедение, где решения, принятые на ранних этапах при выборе эластомера, расчете усадки и определении геометрии пресс-формы, определяют себестоимость единицы продукции, время цикла и стабильность размеров.
В производстве резиновых изделий по индивидуальному заказу OEM точная оснастка представляет собой значительные капиталовложения. В отличие от жестких пластиков, поведение эластомеров вносит сложные переменные в процесс течения материала, расположения литников и контроля облоя. Как только сталь обработана, внесение изменений задним числом становится дорогостоящим и задерживаетсроки запуска. Это подробное руководство описывает критические этапы процесса формования резины — от DFM (технологичности конструкции) до масштабируемого серийного производства, — выделяя инженерные методы контроля, которые предотвращают дорогостоящие доработки оснастки и защищают вашу прибыль.
Вы начинаете процесс производства резины с разработки формулы. Инженеры выбирают сырые полимеры и смешивают их с вулканизирующими агентами, наполнителями и пластификаторами. Этот этап, называемый компаундированием, определяет конечные свойства материала. Затем следует проектирование пресс-формы и изготовление оснастки. После этого вы переходите к прототипированию и валидации перед полномасштабным производством.
Помимо стандартного формования, процесс производства резиновых изделий также включает экструзию для получения непрерывных профилей и каландрирование для листовых материалов. Каждый путь имеет общую логику: подготовка смеси, придание формы и отверждение посредством вулканизации. Выполнение этих взаимозависимых этапов на одной производственной площадке помогает оптимизировать контроль качества и соблюдать график производства.
Типичный график делится на три фазы. Проектирование и прототипирование занимают 2–4 недели. Изготовление пресс-формы требует 4–6 недель. Производство и поставка следуют через 2–3 недели после утверждения пресс-формы. Эти сроки помогают вам планировать ресурсы и устанавливать реалистичные даты запуска.
Вулканизация — это химический процесс, который придает резине ее конечные свойства. Тепло и вулканизирующие агенты создают поперечные связи между полимерными цепями. Эта сеть превращает мягкий липкий материал в прочную эластичную деталь. Без вулканизации резиновые детали разрушались бы под воздействием нагрузки и тепла.
На результат влияют несколько факторов. Использование низкотемпературного цикла вулканизации с длительной выдержкой формирует полисульфидную сеть. Это обеспечивает более высокую плотность серных поперечных связей и приводит к более высокой прочности на разрыв. Замена MBS или TBBS на CBS в смесях на основе натурального каучука также может обеспечить более высокую прочность на разрыв и относительное удлинение при разрыве. Обычная система вулканизации с полисульфидными связями обеспечивает более высокую прочность на разрыв по сравнению с эффективной вулканизацией с моносульфидными или дисульфидными связями.
Ваш выбор материала определяет, как деталь будет вести себя в двигателях, электрических системах, шасси, системах охлаждения и топливных системах. Этап компаундирования резины объединяет сырые полимеры с вулканизирующими агентами, наполнителями и пластификаторами. Этот процесс компаундирования адаптирует свойства материала для каждого применения. Качественно выполненный этап компаундирования резины напрямую влияет на эксплуатационные характеристики.
Выбор между нитрилом и EPDM резиной требует четкого понимания условий эксплуатации, а не только знакомства с материалом. Воздействие масла, температурный диапазон, контакт с химическими веществами и факторы окружающей среды влияют на долгосрочную герметичность. Когда правильная резиновая смесь соответствует реальным эксплуатационным требованиям, уплотнения и прокладки служат дольше, работают стабильнее и снижают затраты на техническое обслуживание.
Вы должны подбирать материал под наихудшие условия эксплуатации. Используйте лабораторные или полевые данные для вашей конкретной среды. Рассмотрите гибридные материалы для применений с множественными нагрузками. Учитывайте стоимость жизненного цикла, а не только цену сырья. Сравнительная таблица поможет вам визуализировать варианты:
| Материал | Лучшее применение | Уровень долговечности |
| EPDM | Погода, УФ-излучение, вода | Высокий |
| NBR | Масло, топливо | Средний |
| Силикон | Жара, холод | Высокий |
| Viton (FKM) | Химикаты, давление | Очень высокий |
FKM обеспечивает выдающиеся характеристики при высоких температурах. Он предлагает непрерывную эксплуатацию при температуре до 200°C. Его остаточная деформация сжатия после 70 часов при 200°C составляет ≤20% по сравнению с NBR, который превышает 60%. Эта долговечность снижает частоту замены и уменьшает общую стоимость владения. Для высокотемпературных двигателей FKM обеспечивает непревзойденную долговечность. Низкая остаточная деформация сжатия и отличная химическая стойкость делают его идеальным для масляных уплотнений и уплотнительных колец. Подбирая правильные резиновые смеси для вашей рабочей среды, вы продлеваете срок службы оборудования.
После выбора материала необходимо сосредоточиться на проектировании оснастки. Проектирование пресс-форм — один из важнейших этапов во всем процессе. Плохая геометрия пресс-формы может испортить даже самый лучший резиновый состав.
В проектировании пресс-форм доминируют три фактора: усадка, углы уклона и линии разъема.
Резина дает усадку при вулканизации и охлаждении. Каждый материал имеет определенную скорость усадки. Ваша пресс-форма должна быть большего размера для компенсации этого процесса. Если игнорировать усадку, готовая деталь не будет соответствовать размерным допускам. Это особенно критично для уплотнений и прокладок, требующих плотной посадки.
Углы уклона позволяют извлекать деталь из пресс-формы. Без достаточного уклона детали прилипают и деформируются во время выталкивания. Угол зависит от твердости материала и геометрии. Типичные значения определяются твердостью материала и геометрией.
Линии разъема — это швы в местах соединения половин пресс-формы. Они влияют на образование облоя. Правильно спроектированная линия разъема минимизирует облой и сокращает необходимость вторичной обрезки. Она также влияет на простоту изготовления и обслуживания оснастки.
Эти соображения влияют на технологичность вашей конструкции. Задумываясь о пресс-форме заранее, вы избегаете дорогостоящих модификаций в будущем. Интегрированная оснастка и производство гарантируют, что проектирование и выпуск продукции работают вместе с самого начала.
Компетентный производственный партнер преуспевает в изготовлении пресс-форм для резины по индивидуальному заказу благодаря наличию собственного инструментального производства. Собственное изготовление пресс-форм дает производителям точный контроль над допусками полостей, качеством поверхности и сроками поставки. Когда оснастка и производство находятся под одной крышей, инженерные группы могут быстро создавать прототипы, дорабатывать линии разъема и корректировать размеры на основе данных первичной CMM-инспекции. Такое тесное сотрудничество устраняет коммуникационные барьеры между внешними инструментальными цехами и производственными площадками, ускоряя вывод продукта на рынок и обеспечивая стабильное качество от партии к партии.
Более того, квалифицированные производители обладают экспертными знаниями в различных процессах, что позволяет им рекомендовать правильную архитектуру пресс-формы — будь то проектирование одногнездовых компрессионных форм для малых объемов или сбалансированных многогнездовых пресс-форм для литья под давлением для высокопроизводительных программ. Проектирование долговечной закаленной оснастки, адаптированной к конкретному методу формования, не только снижает долгосрочные затраты на обслуживание, но и предотвращает непредвиденные простои.
Внимание к этим факторам на этапе проектирования пресс-формы предотвращает задержки производства и гарантирует, что ваши резиновые детали соответствуют строгим автомобильным стандартам.
У вас есть несколько вариантов создания прототипов. Технология Carbon DLS использует настоящий полиуретан для получения резиновых деталей производственного качества с постоянными изотропными свойствами. Эластомерные материалы доступны с твердостью по дюрометру от 35A до 88A. Литье силикона требует мастер-модели, создания формы и литья. Этот метод не имеет себе равных при производстве многих прототипов деталей. Создание пресс-формы теперь может занимать менее двух дней, но общий процесс остается длительным даже для одного прототипа из эластомера.
Изготовление прототипных пресс-форм — еще один путь. Прототипные формы требуют значительно меньших первоначальных инвестиций, чем производственная оснастка. Затраты сильно варьируются в зависимости от сложности и материала: простые 3D-печатные формы стоят намного дешевле, чем фрезерованные алюминиевые формы. Производственная оснастка часто стоит на порядки дороже. Прототипная оснастка обычно составляет лишь малую часть общих затрат на производственную оснастку. Эта экономия на начальном этапе напрямую снижает затраты на валидацию. Вы можете вносить итерации без крупных капиталовложений.
Прототипные пресс-формы обычно изготавливаются на станках с ЧПУ из более мягких металлов, таких как алюминий или латунь. Эти металлы дешевле в обработке и позволяют быстрее выполнить заказ. Их одногнездовая конструкция облегчает изменение геометрии. Корректировка требуется только для одной полости. Эта простота позволяет избежать сложности и стоимости многогнездовых пресс-форм из закаленной стали. Модификация упрощенной алюминиевой формы намного проще и дешевле, чем переделка многогнездовой производственной пресс-формы из закаленной стали. Этап прототипирования становится строгой инженерной валидацией, которая предотвращает дорогостоящие доработки производственной оснастки.
Вы должны проверять прототипы на соответствие международным стандартам. ASTM и SAE предоставляют системы классификации для резиновых материалов. Эти стандарты помогают вам специфицировать резиновые детали в автомобильных приложениях. Обозначение по ASTM и SAE — это стандартный метод определения свойств материала и требований к испытаниям.
Валидация также охватывает посадку и функциональность. Вы проверяете размеры, остаточную деформацию при сжатии и химическую стойкость. Информация, полученная во время формования прототипа, приводит к окончательному проекту, который требует гораздо меньше доработок производственной оснастки. Это экономит время и деньги на завершающем этапе проекта. Хорошо проверенный прототип подтверждает конструкцию вашей пресс-формы и ее технологичность до того, как вы перейдете к полномасштабному производству.
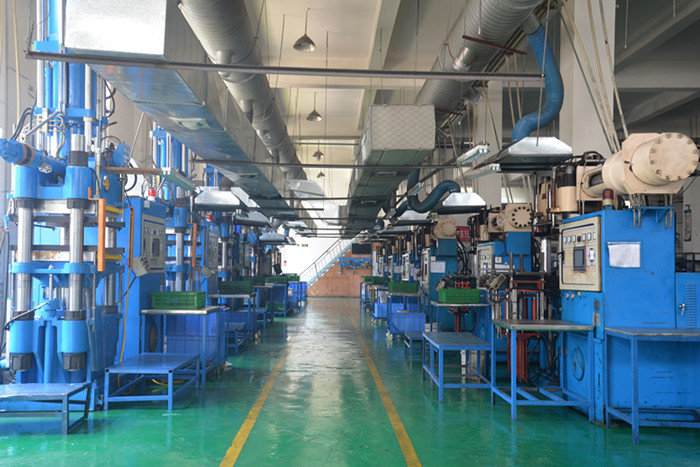
Теперь вы переходите от проверенных прототипов к полномасштабному выпуску. Процесс производства резиновых изделий предлагает три основных пути для массового производства. Каждый метод подходит для разных объемов, геометрий и бюджетов. Ваш выбор влияет на время цикла, стоимость оснастки и стабильность деталей.
Компрессионное формование предполагает помещение сырой резины непосредственно в нагретую полость пресс-формы. Форма закрывается под давлением. Тепло и давление придают форму материалу и запускают вулканизацию. Этот метод хорошо подходит для простых форм и малых или средних объемов. Вы получаете более низкие затраты на оснастку по сравнению с другими методами формования резины.
Время цикла варьируется в зависимости от геометрии детали и материала. Общее компрессионное формование включает этапы предварительного нагрева, загрузки материала, закрытия формы, отверждения, охлаждения и извлечения детали, каждый из которых занимает разное количество времени.
Усовершенствованные системы нагрева и оптимизация давления позволяют достичь более быстрого времени цикла по сравнению с традиционными методами. Эта скорость важна при масштабировании.
Трансферное формование использует загрузочную камеру для более сложных форм. Вы помещаете сырую резину в камеру над полостью формы. Плунжер проталкивает материал через литник в полость. Этот подход лучше справляется со сложной геометрией, чем компрессионное формование. Он также уменьшает облой и улучшает контроль размеров.
Литье под давлением впрыскивает предварительно нагретую резину в полость пресс-формы. Процесс автоматизирует подачу материала, впрыск и отверждение. Вы достигаете более быстрого времени цикла и более жестких допусков. Отходы материала значительно сокращаются.
Автоматизированный характер делает этот подход предпочтительным для сложных конструкций и требовательных приложений, где стабильность имеет первостепенное значение. Производители предпочитают этот метод для крупносерийного производства, поскольку он обеспечивает стабильные, надежные результаты и минимальный брак. Этот процесс особенно подходит для сложных деталей, обеспечивая повторяемое качество для миллионов единиц продукции, что легко поддерживает требовательные автомобильные и промышленные программы.
Другие процессы производства резиновых изделий включают экструзию и каландрирование. Экструзия формирует непрерывные профили через фильеру, что делает ее идеальной для шлангов, уплотнений и уплотнителей. Каландрирование производит непрерывные листы путем пропускания резины через прецизионные валки, что подходит для плоских прокладок и футеровочных материалов. Каждый производственный путь требует специализированной оснастки и специфических экспертных знаний в области обработки.
Ваш выбор среди этих методов зависит от объема, сложности детали и материала. Компрессионное формование предлагает простоту и низкую стоимость оснастки. Трансферное формование балансирует между сложностью и инвестициями в оснастку. Литье под давлением обеспечивает непревзойденную скорость и стабильность для крупносерийного производства. Опора на интегрированные возможности собственного инструментального производства и проектирования пресс-форм помогает поддерживать все три подхода, гарантируя, что ваш проект плавно перейдет от первоначального прототипа к полномасштабному выпуску.
Стабильность отличает надежного поставщика от ненадежного. Устоявшиеся производители поддерживают повторяемое качество на протяжении всех производственных циклов благодаря специализированным мощностям и квалифицированным командам. Такая инфраструктура обеспечивает строгий контроль процессов на каждом этапе, гарантируя идентичные характеристики деталей независимо от того, производится ли сотни или миллионы единиц продукции.
Процесс производства резины требует точного контроля времени вулканизации, температуры и гидравлического давления; малейшие отклонения могут изменить готовые размеры, твердость по дюрометру и предел прочности на разрыв. Такие производители, как Fuste, решают эту задачу с помощью стандартизированных рабочих инструкций, непрерывного мониторинга пресс-форм и тщательного межоперационного контроля. Подвергая каждую партию проверке размеров и реометрическим испытаниям в рамках сертифицированных систем менеджмента качества (таких как ISO 9001 и IATF 16949), обеспечивается полная прослеживаемость от сырой смеси до готовой упаковки, что предоставляет документацию о соответствии, требуемую отраслями с высокими требованиями к надежности.
Масштабирование от прототипа до массового производства требует структурированного инженерного плана, а не просто увеличения количества прессов. Проверенная методика масштабирования обычно проходит через пять этапов: проверка прототипа на геометрию и соответствие, инженерное проверочное тестирование (EVT) на пилотных партиях, проектное проверочное тестирование (DVT) для оценки технологических возможностей, производственное проверочное тестирование (PVT) для аудита времени цикла и износа оснастки, и, наконец, полномасштабное серийное производство.
Применяя эту структурированную дисциплину наряду с пилотными запусками и официальными аудитами, Fuste помогает инженерным командам снизить риски на этапе наращивания объемов. Такой систематический контроль гарантирует, что крупносерийная продукция сохраняет точные механические допуски, установленные при первоначальном отборе проб — независимо от того, производится ли компонент методом формования, экструзии или каландрирования.
Прохождение критического пути от выбора состава и проектирования пресс-формы до массового производства напрямую определяет долговечность детали и общую окупаемость программы. Выбор материала определяет устойчивость к воздействию окружающей среды, в то время как дисциплинированное проектирование оснастки обеспечивает точность размеров и исключает облой по линии разъема.
Достижение повторяемых результатов в масштабе в конечном итоге зависит от тесного взаимодействия между материаловедами, инженерами-конструкторами пресс-форм и производственными бригадами. Интегрированные производители, такие как Fuste, объединяют эти дисциплины под одной крышей, исключая перекладывание ответственности между поставщиками и предотвращая дорогостоящую переделку оснастки после изготовления стальных форм. Имея четкое представление о жизненном цикле производства резины, вы сможете лучше квалифицировать OEM-партнеров, оптимизировать методы формования для вашего объема производства и перейти к полномасштабному выпуску с полной уверенностью в стабильности качества от партии к партии.
Проектирование и создание прототипов занимают 2–4 недели. Изготовление пресс-формы требует 4–6 недель. Производство и поставка следуют через 2–3 недели после утверждения пресс-формы. Эти сроки помогают вам планировать ресурсы и устанавливать реалистичные даты запуска. Ранние решения по дизайну и материалам влияют на вашу конечную стоимость и качество деталей.
Распространенные составы включают EPDM (устойчивость к атмосферным воздействиям и озону), NBR/HNBR (устойчивость к маслам и топливу), силикон (высокие/низкие температуры) и FKM (воздействие экстремального тепла и химикатов). Выбор состава напрямую зависит от условий эксплуатации.
Автомобильные и промышленные компоненты обычно соответствуют стандартам ISO 9001 или IATF 16949, что подтверждается спецификациями материалов ASTM D2000, отчетами о проверке первой детали (FAI) и замерами на КИМ.
Компрессионное формование требует наименьших вложений в оснастку для малых и средних партий. Литье под давлением требует более высоких первоначальных затрат на оснастку, но обеспечивает самую низкую цену за единицу, самые быстрые циклы и максимальную стабильность для крупносерийного производства.


 Интернет Сервис


